জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
প্রায় যেকোনো ধাতব ফ্যাব্রিকেশনের দোকানের মধ্য দিয়ে যান এবং আপনি একই কথোপকথন শুনতে পাবেন। একটি নতুন অংশের আকার আসে, ডাইটি পুনরায় কাটতে হয়, এবং সবাই অপেক্ষা করার সময় প্রেসটি নিষ্ক্রিয় থাকে। লেজার ব্ল্যাঙ্কিং প্রযুক্তি ঠিক সেই হতাশা থেকে বেড়েছে। একটি শীটকে শক্ত করা ডাই স্ট্রাইক করার পরিবর্তে, একটি ফোকাসড লেজার রশ্মি সফ্টওয়্যারে সঞ্চিত একটি পথ অনুসরণ করে খালির রূপরেখা চিহ্নিত করে। অঙ্কন পরিবর্তন করুন, প্রোগ্রাম পরিবর্তন করুন, এবং পরবর্তী ফাঁকা সপ্তাহের পরিবর্তে মিনিটের মধ্যে দেখায়। কয়েল থেকে কাজ করে এমন নির্মাতাদের জন্য, ধারণাটি আরও বড় কিছুতে পরিণত হয়েছে: সম্পূর্ণ লাইন যা প্রক্রিয়ার কোথাও প্রেস ছাড়াই আনকোয়েল, লেভেল, কাট এবং স্ট্যাক করে।
লেজার ব্ল্যাঙ্কিং প্রযুক্তি ডাই ব্ল্যাঙ্কিং থেকে কীভাবে আলাদা
উভয় পদ্ধতিই ফ্ল্যাট উপাদানকে আকৃতির খালিতে পরিণত করে। পদার্থবিদ্যা, যাইহোক, খুব কমই আলাদা হতে পারে, এবং এই পার্থক্যটি পরবর্তী প্রতিটি সিদ্ধান্তকে আকার দেয়।
একটি ব্ল্যাঙ্কিং ডাই হল একটি নির্ভুল কাটিং টুল যা একটি আউটলাইনের জন্য তৈরি করা হয়। এটি দ্রুত, এটি পুনরাবৃত্তিযোগ্য, এবং এটি একবার চালু হলে প্রতি অংশের খরচ খুব কম। এটা কি করতে পারে না তার মন পরিবর্তন হয়. প্রতিটি নতুন জ্যামিতি মানে নতুন টুলিং, নতুন ট্রাইআউট সময় এবং প্রেস টিউনিংয়ের একটি নতুন রাউন্ড। একটি স্থিতিশীল নকশা সহ দীর্ঘ-চলমান প্রোগ্রামগুলিতে, সেই বাণিজ্য এখনও বোধগম্য।
লেজার ব্ল্যাঙ্কিং অন্যভাবে কাজ করে। নির্মাণের জন্য কোন টুল নেই, শুধুমাত্র লোড করার জন্য একটি কাটিয়া প্রোগ্রাম। ইঞ্জিনিয়াররা একই শিফটের মধ্যে একটি অ্যালুমিনিয়াম প্যানেল এবং একটি উচ্চ-শক্তির ইস্পাত বন্ধনীর মধ্যে স্যুইচ করতে পারে এবং প্রোটোটাইপগুলি উত্পাদন অংশগুলির মতো একই সরঞ্জামগুলিতে চলতে পারে। ট্রেড-অফগুলিও আলাদা: থ্রুপুট স্ট্রোক হারের পরিবর্তে কাটা দৈর্ঘ্যের উপর নির্ভর করে এবং উপাদানের পুরুত্ব একটি বিশদ বিবরণের পরিবর্তে একটি বাস্তব সীমাবদ্ধতা হয়ে ওঠে।
- টুলিং খরচ প্রতি অংশে একটি ডাই থেকে প্রতি অংশে একটি প্রোগ্রামে স্থানান্তরিত হয়।
- পরিবর্তন মিনিটে পরিমাপ করা হয়, সপ্তাহে নয়।
- প্রান্তের গুণমান ডাই ক্লিয়ারেন্সের পরিবর্তে ফোকাস, গ্যাস এবং গতির উপর নির্ভর করে।
- খুব উচ্চ ভলিউম এখনও একটি ভাল-নির্মিত ডাই পক্ষপাতী.
একটি কয়েল-ফেড লেজার ব্ল্যাঙ্কিং লাইনের ভিতরে
আজ উৎপাদনে বেশিরভাগ লেজার ব্ল্যাঙ্কিং হাত দ্বারা খাওয়ানো ফ্ল্যাট শীট নয়। এটি একটি কয়েল দিয়ে শুরু হয় এবং লেজারের চারপাশে থাকা সরঞ্জামগুলি বেশিরভাগ কাজ করে।
কয়েল হ্যান্ডলিং, লেভেলিং এবং ফিডিং
একটি ইস্পাত বা অ্যালুমিনিয়াম কুণ্ডলী আঁটসাঁটভাবে ক্ষতস্থানে আসে, যা ঘূর্ণায়মান থেকে আটকে থাকা চাপ বহন করে। একটি লেজারে সরাসরি উপাদান খাওয়ানো একটি ভুল হবে. একটি কয়েল-ফেড লেজার ব্ল্যাঙ্কিং লাইন তাই একটি ডিকয়লার দিয়ে শুরু হয়, একটি নির্ভুল লেভেলারের মাধ্যমে স্ট্রিপটি পাস করে এবং শুধুমাত্র তারপরে এটি কাটিং স্টেশনে দেয়। সমতলকারী পৃষ্ঠকে সমতল করার চেয়ে বেশি করে। এটি অভ্যন্তরীণ চাপ ছেড়ে দেয় তাই কাটার পরে স্ট্রিপটি সমতল থাকে, এটি গুরুত্বপূর্ণ কারণ একটি ফাঁকা যা রশ্মি কেটে যাওয়ার পরে আকৃতি থেকে বেরিয়ে আসে তা পরে ঠিক করা যায় না।
কাটা মাথা, নেস্টিং এবং উপাদান ফলন
লেজার হেড স্ট্রিপের উপরে ভ্রমণ করে যখন উপাদানটি কাটিং জোনের মধ্য দিয়ে ক্রমাগত সূচী বা সরে যায়। যেহেতু মরীচি ডাই আউটলাইনের পরিবর্তে একটি প্রোগ্রাম অনুসরণ করে, খালি জায়গাগুলি একে অপরের বিরুদ্ধে শক্তভাবে নেস্ট করা যেতে পারে। যেখান থেকে প্রচুর সঞ্চয় আসে। প্রথাগত ফ্ল্যাটবেড লেজার ব্ল্যাঙ্কিং সাধারণত আয়তক্ষেত্রাকার ফাঁকা দিয়ে শুরু হয়, যা ফাঁকা এমনকি কাটার আগে প্রতিটি পাশে প্রায় 2.4 ইঞ্চি স্ক্র্যাপ ছেড়ে যেতে পারে। কয়েল-ফেড নেস্টিং সেই বর্জ্যের বেশিরভাগ অংশ সরিয়ে দেয় এবং একই কুণ্ডলী আরও সমাপ্ত অংশ তৈরি করতে দেয়।
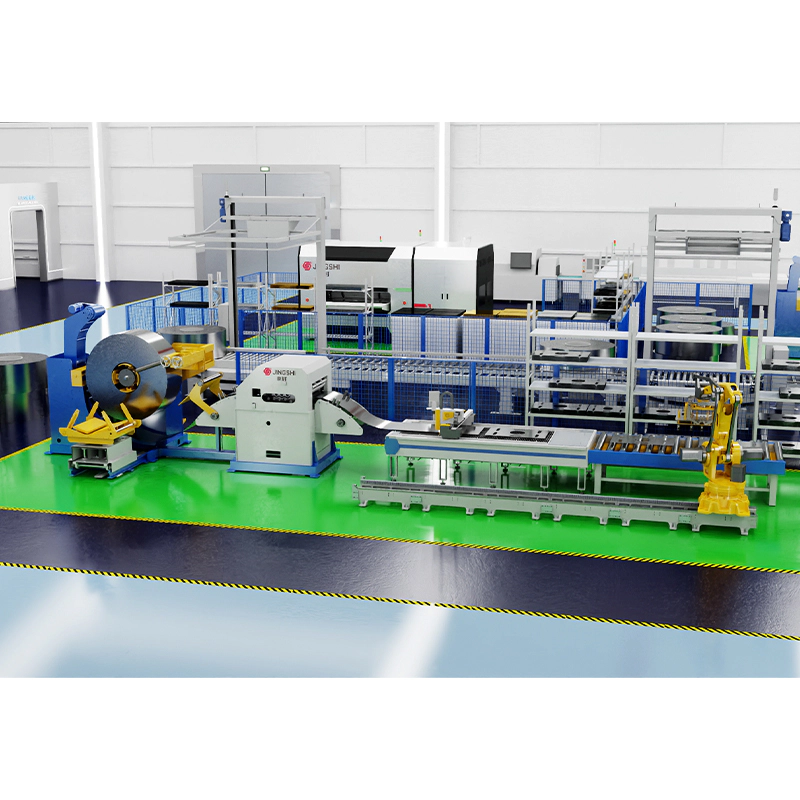 কয়েল-ফেড ডিকোইলিং লেভেলিং লেজার ব্ল্যাঙ্কিং লাইন ইন্টিগ্রেটেড কয়েল-ফেড সিস্টেমটি নেস্টেড কয়েল প্ল্যানগুলিকে সমাপ্ত ফাঁকা জায়গায় পরিণত করতে ডিকোইলিং, প্রিসিশন লেভেলিং, সার্ভো ফিডিং, লেজার কাটিং এবং স্বয়ংক্রিয় স্ট্যাকিংকে একত্রিত করে। পণ্য দেখুন →
স্ট্যাকিং এবং পার্ট হ্যান্ডলিং
কাটার পরে, ফাঁকা স্থানগুলিকে আলাদা করা হয় এবং স্ট্যাক করা হয়, প্রায়শই একটি রোবট বা একটি গ্যান্ট্রির সাহায্যে যা তাদের লাইন থেকে দূরে সরিয়ে দেয়। কঙ্কালের স্ক্র্যাপ ক্ষত বা কাটা হয় এবং পুনর্ব্যবহারের জন্য পাঠানো হয়। লাইনের এই প্রান্তটি যত মসৃণ হবে, লেজারের গতি তত বেশি আউটপুটে অনুবাদ করবে।
কেন সমতলকরণের গুণমান খালি নির্ভুলতার সিদ্ধান্ত নেয়
আমরা যদি এই ধরণের সরঞ্জাম নির্দিষ্ট করে এমন কাউকে এক টুকরো পরামর্শ দিতে পারি, তবে তা হবে: লেজারে যতটা সময় ব্যয় করেন সমতলকরণে ততটা সময় ব্যয় করুন। একটি তরঙ্গায়িত স্ট্রিপ অগ্রভাগ এবং উপাদানের মধ্যে দূরত্বকে এক মুহূর্ত থেকে পরের মুহূর্ত পর্যন্ত পরিবর্তন করে এবং কাটিং হেড কখনই তার প্রয়োজনীয় স্থিতিশীল ফোকাল স্ট্যান্ডঅফ পায় না। ফলাফল হল অসামঞ্জস্যপূর্ণ কার্ফ প্রস্থ, নীচের দিকে ড্রস, এবং প্রান্তগুলি যা কয়েলের এক প্রান্ত থেকে অন্য প্রান্তে পরিবর্তিত হয়।
অবশিষ্ট চাপ শান্ত সমস্যা. যদি কাটার আগে এটি অপসারণ না করা হয়, তবে রূপরেখা সম্পূর্ণ হওয়ার মুহুর্তে এটি পুনরায় বিতরণ করে এবং একটি ফাঁকা যা টেবিলের উপর পুরোপুরি সমতল পরিমাপ করা হয় যত তাড়াতাড়ি এটি তোলা হয়। ডাউনস্ট্রিম গঠন বা ঢালাই তারপর একটি ত্রুটির সাথে লড়াই করে যা আপস্ট্রিমে প্রবর্তিত হয়েছিল। সুনির্দিষ্টভাবে নিয়ন্ত্রিত রোল অনুপ্রবেশ সহ হাইড্রোলিক লেভেলিং মেশিনগুলি এই পর্যায়টি সঠিকভাবে পরিচালনা করে এবং পার্থক্যটি কোনও স্পেসিফিকেশন শীটের পরিবর্তে সমাপ্ত ফাঁকা জায়গার সমতলতায় দেখা যায়।
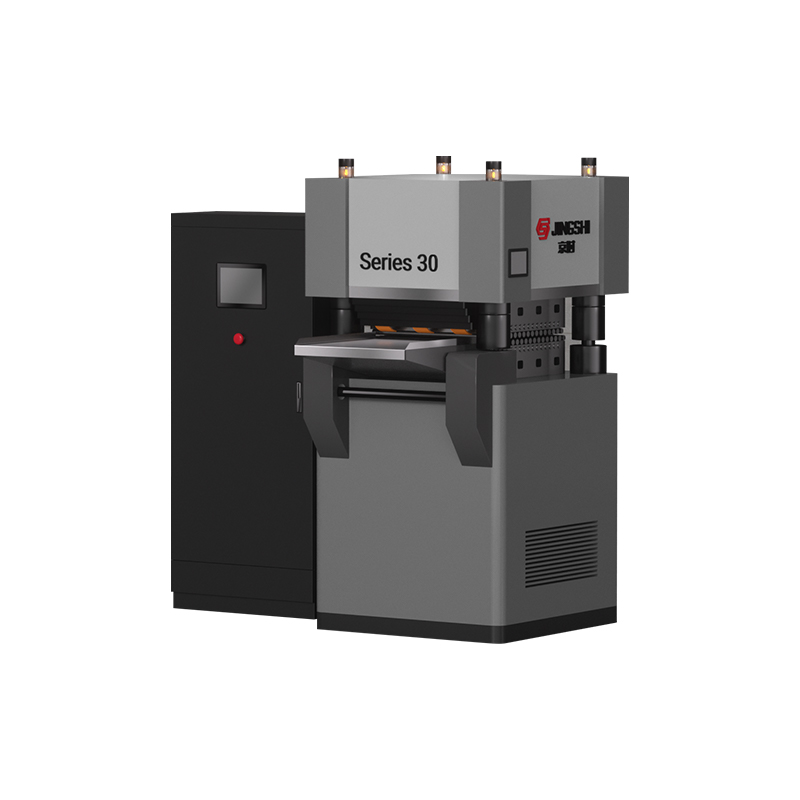
 জিংশি 50 সিরিজ ফোর-কলাম হাইড্রোলিক প্রিসিশন লেভেলিং মেশিন হাইড্রোলিক নির্ভুলতা লেভেলার মাঝারি-পুরু শীট থেকে অভ্যন্তরীণ স্ট্রেস এবং ওয়ার্পিং অপসারণ করে, লেজার কাটিং বা ডাউনস্ট্রিম গঠনের আগে ফ্ল্যাটার ব্ল্যাঙ্ক সমর্থন করে। পণ্য দেখুন →
উপাদান এবং পুরুত্ব: রশ্মি কী ভালভাবে পরিচালনা করে
লেজার ব্ল্যাঙ্কিং হালকা ইস্পাত, উচ্চ-শক্তি কম খাদ ইস্পাত, স্টেইনলেস এবং অ্যালুমিনিয়ামের সাথে আরামদায়ক। পুরুত্ব যেখানে প্রত্যাশা টিউনিং প্রয়োজন. পাতলা এবং মাঝারি গেজগুলি দ্রুত এবং পরিষ্কারভাবে কাটা হয়, যখন ভারী প্লেট প্রক্রিয়াটিকে ধীর করে দেয় এবং অর্থনীতিকে যান্ত্রিক পদ্ধতির দিকে ঠেলে দেয়। নীচের টেবিলটি তিনটি সাধারণ পদ্ধতির তুলনা করার জন্য একটি মোটামুটি গাইড।
| দৃষ্টিভঙ্গি | ব্লাঙ্কিং মারা | ফ্ল্যাটবেড লেজার ফাঁকা | কয়েল-ফেড লেজার ফাঁকা |
|---|---|---|---|
| অংশ প্রতি টুলিং | ডেডিকেটেড ডাই | কোনোটিই নয় | কোনোটিই নয় |
| আকৃতি পরিবর্তন | নতুন ডাই এবং ট্রাইআউট | নতুন প্রোগ্রাম | নতুন প্রোগ্রাম |
| উপাদান ফলন | নেস্টেড ডাই লেআউটে ভাল | নিম্ন, আয়তক্ষেত্রাকার ফাঁকা | উঁচু, টাইট বাসা বাঁধে |
| প্রান্তের অবস্থা | কাঁটা প্রান্ত | লেজারের প্রান্ত পরিষ্কার করুন | লেজারের প্রান্ত পরিষ্কার করুন |
| থ্রুপুট | অনেক উঁচুতে | পরিমিত | পাতলা থেকে মাঝারি গেজ উপর উচ্চ |
| সেরা ফিট | দীর্ঘ, স্থিতিশীল প্রোগ্রাম | কম ভলিউম, ফ্ল্যাট শীট | নমনীয় কয়েল উত্পাদন |
যেখানে লেজার ব্ল্যাঙ্কিং প্রযুক্তি বাস্তব উৎপাদনে ফিট করে
অনুশীলনে, কৌশলটি তার জায়গা অর্জন করে যেখানে আকারগুলি টুলিং বাজেটের অনুমতির চেয়ে দ্রুত পরিবর্তন করে। স্বয়ংচালিত সরবরাহকারীরা এটিকে বডি প্যানেল, কাঠামোগত বন্ধনী এবং তাপ ঢালের জন্য ব্যবহার করে, যেখানে একটি একক প্ল্যাটফর্ম বেশ কয়েকটি ফাঁকা ভেরিয়েন্ট ভাগ করতে পারে — একটি প্যাটার্ন যা আমরা প্রায়শই দেখতে পাই মোটরগাড়ি এবং মোটরসাইকেল যন্ত্রাংশ উত্পাদন . বৈদ্যুতিক মন্ত্রিপরিষদ প্রস্তুতকারক, লিফট উপাদান প্রস্তুতকারক এবং যন্ত্রপাতি প্রস্তুতকারীরা একই চাপের সম্মুখীন হয়: অনেক অংশ সংখ্যা, মাঝারি পরিমাণ এবং টুলিং লিড টাইমগুলির জন্য সামান্য ধৈর্য।
ভারী শিল্পের প্রশ্নের নিজস্ব সংস্করণ রয়েছে। যখন প্লেটের পুরুত্ব এবং সমতলতা সহনশীলতা উভয়ই আরোহণ করে, তখন কাটিং স্টেশনের সামনে কাজ করা একটি পুরু-প্লেট লেভেলিং মেশিন সাধারণত লেজারটিকে তার আরামদায়ক সীমার বাইরে ঠেলে দেওয়ার চেয়ে আরও বিবেকপূর্ণ বিনিয়োগ।
বিয়ন্ড ব্ল্যাঙ্কিং: দ্য রেস্ট অফ দ্য লাইন
একটি ব্ল্যাঙ্কিং লাইন খুব কমই একমাত্র সরঞ্জাম যা একটি উদ্ভিদের প্রয়োজন। অনেক নির্মাতারা কাঁটা আয়তক্ষেত্রাকার অংশগুলির জন্য একটি কাটা থেকে দৈর্ঘ্যের লাইনের সাথে বা একটি সম্মিলিত ডিকোয়েলিং, লেভেলিং এবং পাঞ্চিং লাইনের সাথে যুক্ত করে যেখানে কাটার পরে গঠন করা হয়। এই কনফিগারেশনগুলি ক্রয়ের সিদ্ধান্তের আগে বোঝার যোগ্য, এবং আমরা আরও বিশদ বিবরণ লিখেছি কয়েল-ফেড লেজার ব্ল্যাঙ্কিং এবং কীভাবে একটি লাইন একসাথে রাখা হয় .
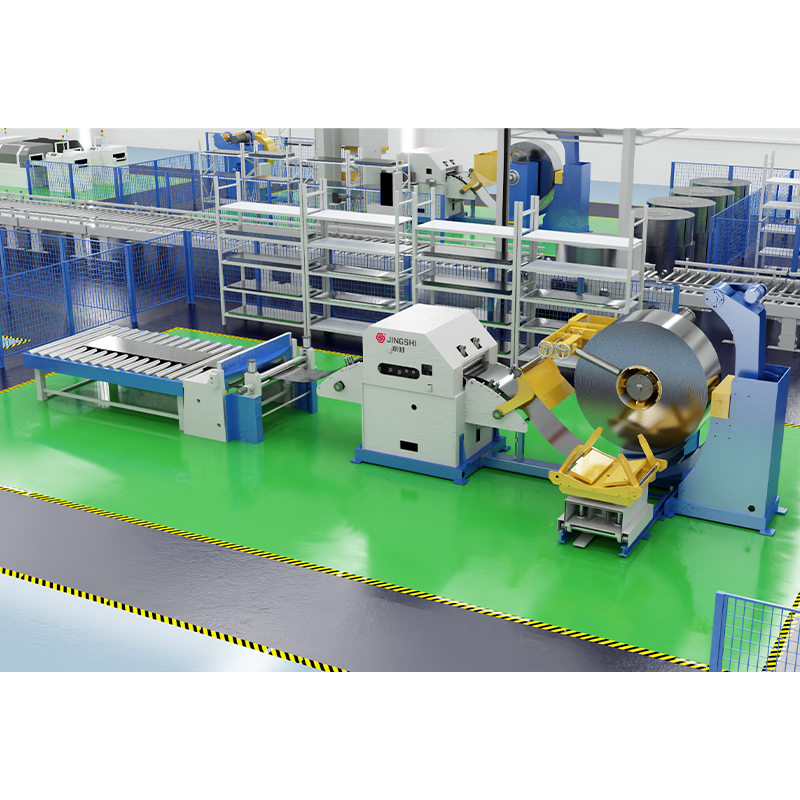 উচ্চ-নির্ভুলতা ডিকোইলার স্ট্রেইটনার ফিডার কাট-টু-লেন্থ লাইন স্বয়ংক্রিয় CTL লাইন সঠিক অ্যালুমিনিয়াম এবং স্টেইনলেস স্টীল কাট-টু-লেংথ উৎপাদনের জন্য আনকোয়লিং, প্রিসিশন লেভেলিং, সার্ভো ফিডিং এবং হাই-স্পিড শিয়ারিংকে একত্রিত করে। পণ্য দেখুন →
প্রতিশ্রুতি দেওয়ার আগে জিজ্ঞাসা করতে হবে প্রশ্ন
- আমার পণ্য আসলে কি সমতলতা প্রয়োজন? লেভেলিং স্পেসিফিকেশন অংশ অনুসরণ করা উচিত, মেশিন ব্রোশার নয়।
- আমি বাস্তবিকভাবে আগামী পাঁচ বছরে চালানো হবে সবচেয়ে মোটা উপাদান কি?
- প্রতি বছর কয়টি অংশ সংখ্যা পরিবর্তিত হয়? সেই সংখ্যা, ভলিউমের চেয়ে বেশি, নমনীয়তা প্রদান করে কিনা তা নির্ধারণ করে।
- লাইনটি কি আমার কয়েলের প্রস্থ, ওজন এবং ভিতরের ব্যাস অতিরিক্ত হ্যান্ডলিং ছাড়াই পরিচালনা করতে পারে?
- লাইনের শেষে স্ক্র্যাপ এবং সমাপ্ত ফাঁকা জায়গায় কি হবে?
- চালানের আগে সরঞ্জামগুলি কীভাবে পরীক্ষা করা হবে - আমার উপাদান সহ বা একটি আদর্শ নমুনা সহ?
যে শেষ পয়েন্ট জোর প্রাপ্য. সমতলতা এবং কাট গুণমান আপনি আসলে চালান উপাদান বিচার করা সবচেয়ে সহজ. ফ্যাক্টরি ছেড়ে যাওয়ার আগে প্লেনের সমতলতা, লোড আচরণ এবং শব্দের জন্য প্রতিটি মেশিন পরীক্ষা করা একটি অভ্যাস যা আমরা আলোচনার অযোগ্য বলে মনে করি, কারণ একটি লাইন যা শুধুমাত্র ডেমো স্টকে ভাল পারফর্ম করে তা সত্যিই প্রমাণিত হয়নি।
লেজার ব্ল্যাঙ্কিং প্রযুক্তি প্রতিটি প্রেসের প্রতিস্থাপন নয় এবং একটি উদ্ভিদে মারা যায়। এটি একটি নির্দিষ্ট সমস্যার একটি ভিন্ন উত্তর: আকার পরিবর্তন করতে থাকলে এবং টুলিং বাজেট প্রসারিত না হলে কীভাবে দ্রুত ফাঁকা জায়গা তৈরি করা যায়। যখন লেভেলিং স্টেজটি সঠিকভাবে ইঞ্জিনিয়ার করা হয় এবং আপনার আসল উপাদানের চারপাশে লাইনটি কনফিগার করা হয়, তখন ফলাফলগুলি দেখায় যে সেগুলি কোথায় গুরুত্বপূর্ণ - চাটুকার ফাঁকা, কম স্ক্র্যাপ এবং একটি উৎপাদন সময়সূচী যা আর মৃত্যুর জন্য অপেক্ষা করে না৷