জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
মেটাল প্রসেসিং অটোমেশনকে সাধারণত রোবোটিক্সের গল্প হিসাবে বর্ণনা করা হয়, কিন্তু যে কেউ একটি কয়েল লাইনের পাশে পুরো শিফট কাটিয়েছে সে জানে যে এটি তার মাত্র অর্ধেক। লাইনের শেষে বাহু খুব কমই সমস্যা। আসল কাজ হল শীটকে সমতল রাখা, ফিডকে সামঞ্জস্যপূর্ণ রাখা এবং উপাদানটিকে নিরাপদে এক স্টেশন থেকে অন্য স্টেশনে, ঘণ্টার পর ঘণ্টা এবং শিফটের পর স্থানান্তর করা।
2016 সাল থেকে Suzhou-এ আমাদের দল হাইড্রোলিক প্রিসিশন লেভেলিং মেশিন, কয়েল লেভেলিং লাইন এবং ওয়ার্কশপ লিফটিং ইকুইপমেন্ট তৈরি করেছে স্বয়ংচালিত যন্ত্রাংশ, নির্ভুল শীট মেটাল, এলিভেটর উপাদান, কৃষি যন্ত্রপাতি, করাত ব্লেড, নির্ভুল স্ট্যাম্পিং, প্রোফাইল অ্যাপ্লিকেশান উত্পাদন এবং বৈদ্যুতিক প্রস্তুতকারকদের জন্য। আমরা সফ্টওয়্যার বিক্রেতাদের পরিবর্তে মেশিন নির্মাতা, এবং আমরা আমাদের দিনগুলি সমতলতা সহনশীলতা, ফিড রেট এবং হাইড্রোলিক সার্কিটগুলিতে ব্যয় করি। ধাতু প্রক্রিয়াকরণে স্বয়ংক্রিয়তা সত্যিকার অর্থে এর সংরক্ষণ লাভ করে যেখানে একটি ব্যবহারিক দৃষ্টিভঙ্গি নিম্নরূপ।
মেটাল প্রসেসিং অটোমেশন আসলেই কী কভার করে
এটি বিষয়টিকে তিনটি স্তরে বিভক্ত করতে সহায়তা করে, কারণ প্রতিটি একটি ভিন্ন উপায়ে ব্যর্থ হয় এবং প্রত্যেকটি সাধারণত কারখানার ভিতরে একজন ভিন্ন ব্যক্তি দ্বারা চ্যাম্পিয়ন হয়। তাদের একটি একক প্রকল্প হিসাবে বিবেচনা করা যেখানে বাজেট এবং প্রত্যাশা ভুল হতে থাকে।
প্রথম স্তর হল প্রক্রিয়া নিয়ন্ত্রণ। প্রোগ্রামেবল কন্ট্রোলার, হিউম্যান মেশিন ইন্টারফেস, সার্ভো ভালভ এবং সেন্সর নির্ধারণ করে যে লেভেলার কতটা বল প্রয়োগ করবে, ফিডার কতদূর অগ্রসর হবে এবং লাইন কখন থামবে। একটি নির্ভুল লেভেলিং মেশিনে, এই স্তরটি একটি শিফটের প্রথম অংশ থেকে শেষ পর্যন্ত রোল অবস্থান, ফাঁক এবং চাপ পুনরাবৃত্তিযোগ্য রাখে। যখন এটি দুর্বল হয়, অপারেটররা হাত দিয়ে ক্ষতিপূরণ দেয়, এবং প্যানেলে দাঁড়িয়ে থাকা ব্যক্তির সাথে গুণমান ড্রিফট করে।
দ্বিতীয় স্তরটি হল উপাদান প্রবাহ: ডিকোয়েলিং, লেভেলিং, ফিডিং, কাটিং এবং পাঞ্চিং একটি অবিচ্ছিন্ন ক্রমানুসারে সংযুক্ত। এখানে অটোমেশন ডাবল হ্যান্ডলিংকে সরিয়ে দেয়, পরিবর্তনকে ছোট করে এবং আউটপুটকে পূর্বাভাসযোগ্য করে তোলে তার উপর নির্ভর না করে কেউ কত দ্রুত পরবর্তী ফাঁকা লোড করতে পারে।
তৃতীয় স্তরটি হ্যান্ডলিং এবং উত্তোলন, যা একটি ডেলিভারি আনলোড করা থেকে শুরু করে একটি প্যালেটে একটি সমাপ্ত অংশ স্থাপন করা পর্যন্ত সমস্ত কিছুকে কভার করে। এটি সর্বনিম্ন গ্ল্যামারাস স্তর এবং প্রায়শই এটি সিদ্ধান্ত নেয় যে একটি দোকান তার মেশিনগুলি যে গতিতে সক্ষম তা চালাতে পারে কিনা।
| স্তর | সাধারণ সরঞ্জাম | সমস্যা দূর করে |
|---|---|---|
| প্রক্রিয়া নিয়ন্ত্রণ | পিএলসি, এইচএমআই, সার্ভো ভালভ, সেন্সর | চাপ প্রবাহ, অনুমান, সমতলতা বৈচিত্র |
| উপাদান প্রবাহ | ডিকয়লার, লেভেলার, সার্ভো ফিডার, শিয়ার, লেজার | ডাবল হ্যান্ডলিং, ধীর পরিবর্তন, অপ্রত্যাশিত আউটপুট |
| হ্যান্ডলিং এবং উত্তোলন | জিব ক্রেন, ফোল্ডিং আর্ম ক্রেন, ম্যানিপুলেটর, ভ্যাকুয়াম লিফটার | ক্লান্তি, পৃষ্ঠের স্ক্র্যাচ, উত্তোলনের আঘাত |
বেশিরভাগ হতাশাজনক অটোমেশন প্রকল্পগুলির সাথে আমাদের সাহায্য করতে বলা হয় উপরের স্তরে ব্যর্থ হয়নি। তারা অন্যদের একটি এড়িয়ে গেছে, এবং লাইনটি কখনই বিক্রি করা হারে বিতরণ করেনি।
কেন লেভেলিং সিদ্ধান্ত নেয় বাকি লাইন কাজ করে কিনা
অভ্যন্তরীণ চাপ অদৃশ্য থাকে যতক্ষণ না এটি পরবর্তী প্রক্রিয়ায় পৌঁছায়। একটি কয়েল যা র্যাকে গ্রহণযোগ্য দেখায় সেটি একটি লেজারে একটি বিস্তৃত কার্ফ কাটতে পারে, ঢালাইয়ের পরে বিকৃত হতে পারে, স্ট্যাম্পিং ডাইতে স্প্রিং ফিরে আসতে পারে, বা আঁকা হয়ে গেলে তরঙ্গায়িত হতে পারে। এই কারণেই অটোমেশন যা সমতলতা নিয়ন্ত্রণ না করে একটি লাইনের গতি বাড়ায় সহজভাবে দ্রুত স্ক্র্যাপ তৈরি করে। সমতলতা প্রসাধনী নয়; সহনশীলতা শৃঙ্খলের বাকি অংশটি এটির ভিত্তি।
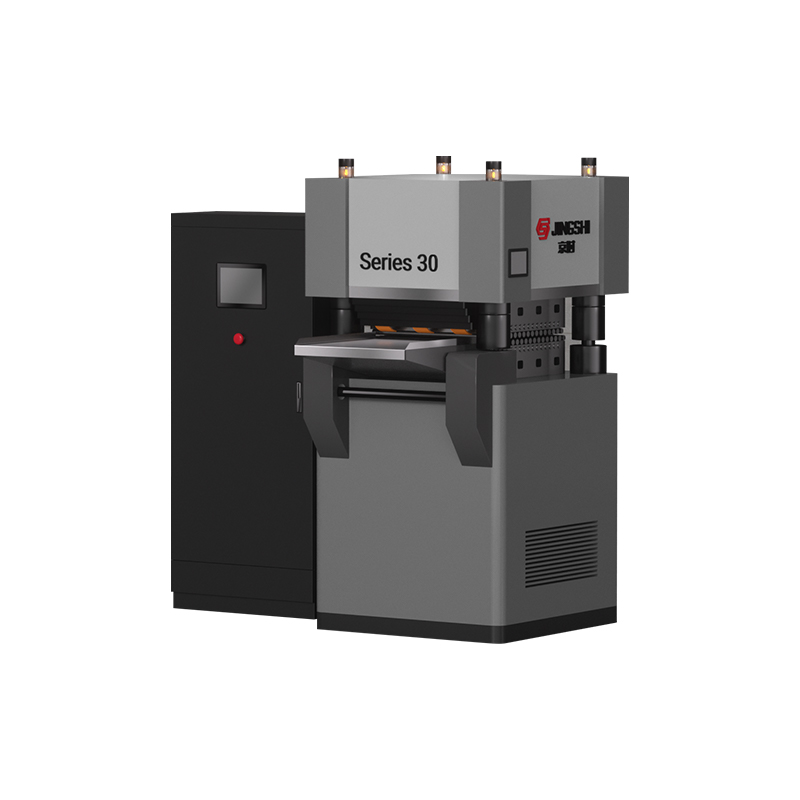
আমাদের হাইড্রোলিক লেভেলিং মেশিনগুলি তাদের করা প্রত্যাশিত কাজের দ্বারা সংগঠিত। 40 সিরিজটি ভারী-শুল্ক নির্ভুলতাকে লক্ষ্য করে, 50 সিরিজটি বুদ্ধিমান নির্ভুলতা নিয়ন্ত্রণের সাথে একটি চার-কলামের কাঠামো ব্যবহার করে, 60 সিরিজটি পুরু প্লেট এবং উচ্চ থ্রুপুটের জন্য নির্মিত, এবং 80 সিরিজের লক্ষ্য ভারী প্লেটে অতি-নির্ভুলতা। নামকরণটি প্রতিফলিত করে যে আমরা নির্বাচন সম্পর্কে কীভাবে চিন্তা করি: উপাদানের পুরুত্ব, অংশের ওজন এবং সমতলতার স্পেসিফিকেশন দামের অনেক আগেই পছন্দকে চালিত করে।
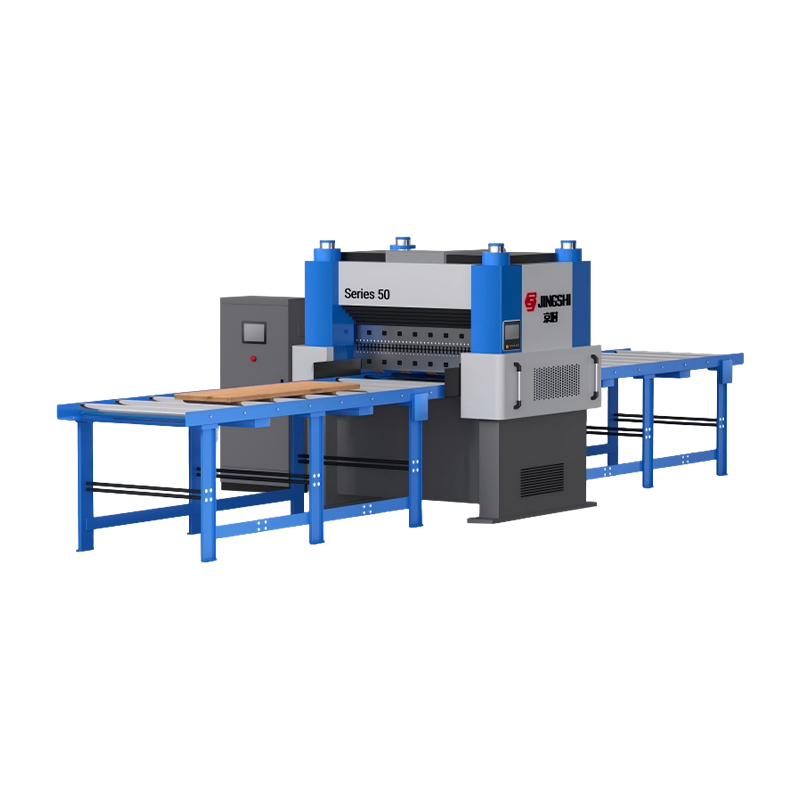 50 সিরিজ ফোর-কলাম হাইড্রোলিক ইন্টেলিজেন্ট প্রিসিশন লেভেলিং মেশিন 0.8-5 মিমি ধাতব শীটের জন্য জিংশি 50 সিরিজের হাইড্রোলিক লেভেলিং মেশিন। ±0.01 মিমি সমতলতার জন্য 4-কলামের অনমনীয়তা বুদ্ধিমান নিয়ন্ত্রণের বৈশিষ্ট্য। একটি উদ্ধৃতি অনুরোধ. পণ্য দেখুন →
অনুশীলনে যা গুরুত্বপূর্ণ তা হল পুনরাবৃত্তিযোগ্যতা। রেসিপি স্টোরেজ, ক্লোজড-লুপ প্রেসার সংশোধন, এবং স্থিতিশীল হাইড্রোলিক আচরণ একই কাজ সোমবার সকালে এবং শুক্রবার রাতে একই ফলাফলের সাথে চলতে দেয়, যা একটি স্বয়ংক্রিয় লাইন ডাউনস্ট্রিমের জন্য প্রয়োজন।
কুণ্ডলী থেকে সমাপ্ত অংশ পর্যন্ত: পুরো লাইন জুড়ে স্বয়ংক্রিয়
একবার সমতলকরণ নিয়ন্ত্রণে চলে গেলে, স্বাভাবিক পরবর্তী ধাপ হল এটিকে চারপাশের প্রক্রিয়াগুলির সাথে সংযুক্ত করা। একটি কুণ্ডলী প্রক্রিয়াকরণ লাইন সাধারণত তিনটি আকারের একটি নেয়। লেজার ফাঁকা করার আগে প্রথম ডিকোয়েল এবং লেভেল কয়েল, সরাসরি কয়েল থেকে ফ্ল্যাট ব্ল্যাঙ্ক বা ফিনিশড প্রোফাইল তৈরি করে। দ্বিতীয় ডিকোয়েল, লেভেল এবং ফিডগুলি কাটা থেকে দৈর্ঘ্যের কাজের জন্য একটি শিয়ারে, যেখানে স্টপে নির্ভুলতা এবং ফিডের সামঞ্জস্যই পুরো খেলা। তৃতীয়টি একটি সিঙ্ক্রোনাইজড সিস্টেমে ডিকোইলিং, লেভেলিং, সার্ভো ফিডিং এবং পাঞ্চিংকে একত্রিত করে।
লেজার ব্ল্যাঙ্কিং ব্যবস্থা এমন দোকানগুলির জন্য উপযুক্ত যেগুলি পৃথক ফাঁকা ধাপটি কাটাতে চায়, যখন একটি কাট-টু-লেংথ কনফিগারেশন এমন ক্রিয়াকলাপগুলির জন্য ফিট করে যেগুলির জন্য একটি পরিষ্কার, সমতল প্রান্তের সাথে নিয়ন্ত্রিত দৈর্ঘ্যের প্রয়োজন। উভয়ই লেভেলার এবং ফিডার একে অপরের সাথে সম্মত হওয়ার উপর নির্ভর করে, যেহেতু একটি ফ্ল্যাট শীট যা ভুল মুহুর্তে আসে তা এখনও একটি খারাপ অংশ।
উচ্চ-ভলিউম পাঞ্চিংয়ের জন্য, আমরা একটি থ্রি-ইন-ওয়ান সার্ভো ফিডিং সিস্টেম তৈরি করি যা প্রেসের সাথে ডিকোইলিং, লেভেলিং এবং ফিডিংকে লিঙ্ক করে। সার্ভো ফিড টাইমিং পরিচালনা করে, লেভেলার সমতলতা পরিচালনা করে এবং প্রেস এমন উপাদান দেখে যা প্রতিটি স্ট্রোকে একইভাবে আচরণ করে।
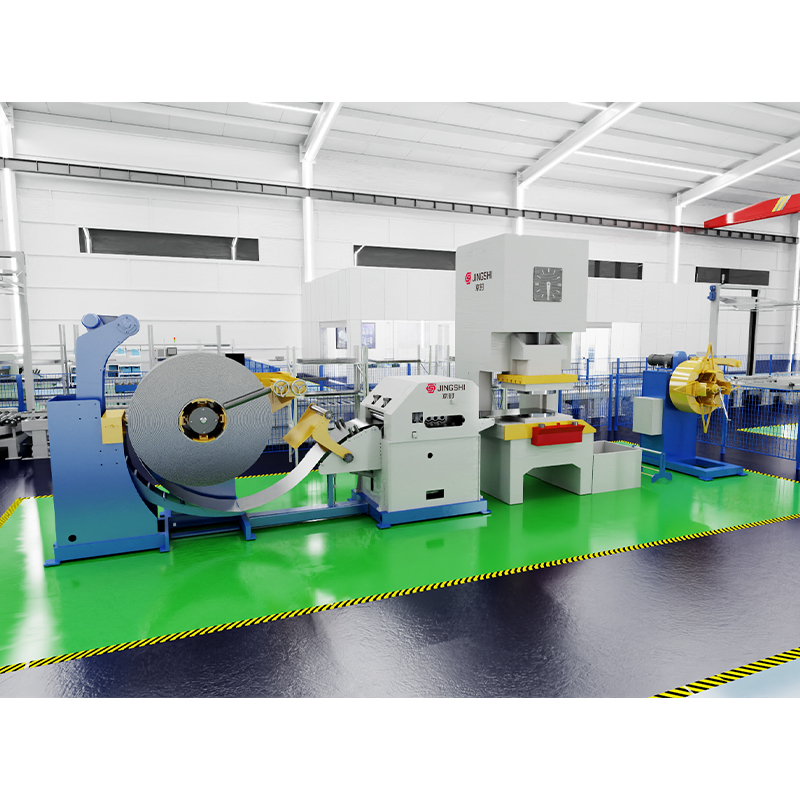 হাই-স্পিড ডিকোইলার স্ট্রেইটনার ফিডার পাঞ্চিং লাইন (3-ইন-1 সার্ভো ফিডিং সিস্টেম) আধুনিক উত্পাদনের জন্য প্রিসিশন অটোমেশন ইঞ্জিনিয়ারডের সাথে আপনার মেটাল স্ট্যাম্পিং প্রক্রিয়াকে স্ট্রীমলাইন করুন, আমাদের 3-ইন-1 ডিকোইলার স্ট্রেইটনার ফিডার পাঞ্চিং লাইন ইন্টিগ্রেট করে... পণ্য দেখুন →
আপনি যদি এখনও কনফিগারেশন তুলনা করা হয়, আমাদের কয়েল প্রক্রিয়াকরণ লাইন ক্রেতার গাইড স্লিটিং, কাট-টু-লেংথ এবং প্রেস ফিডিংয়ের মধ্যে পার্থক্যের মাধ্যমে কাজ করে যাতে আপনি ক্যাটালগ পৃষ্ঠার পরিবর্তে আপনার অর্ডার মিক্সের সাথে লাইনটি মেলাতে পারেন।
শেষ মিটার: হ্যান্ডলিং অটোমেশন যা অংশটিকে রক্ষা করে
হ্যান্ডলিং হল যেখানে সবচেয়ে বেশি আঘাত এবং বেশিরভাগ স্ক্র্যাচ ঘটে। শীট মেটাল বিশ্রী, ভারী এবং ক্ষমাহীন, এবং একটি অংশ যা সবেমাত্র একটি টাইট স্পেসিফিকেশনে সমতল করা হয়েছে সেটি একটি স্টিলের টেবিলের উপর টেনে নিয়ে যাওয়া বা একটি স্ট্যাকের উপর ফেলে দেওয়ার মুহূর্তে সেই মান হারাতে পারে।
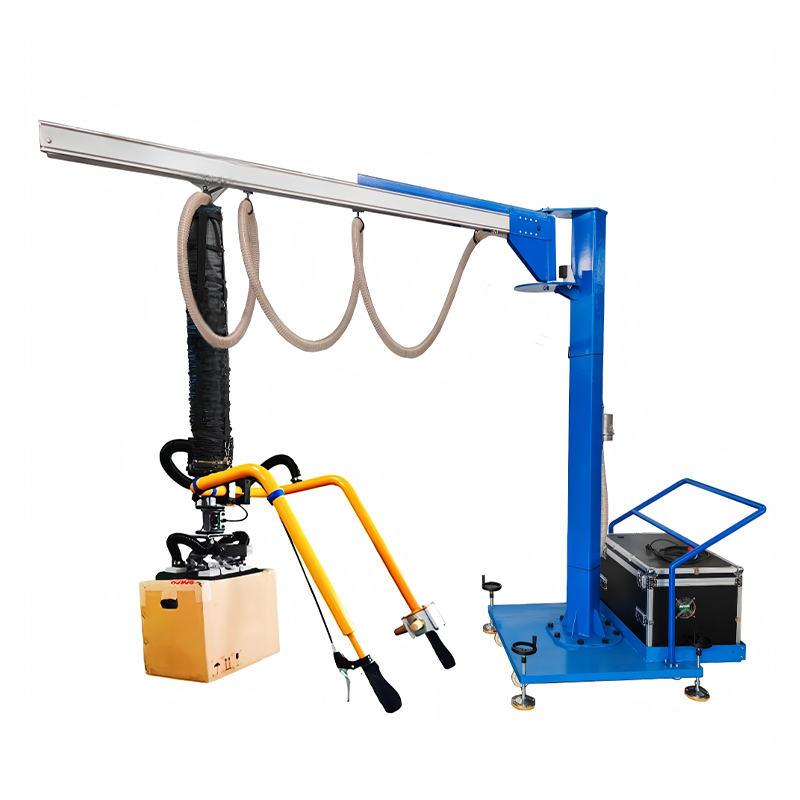
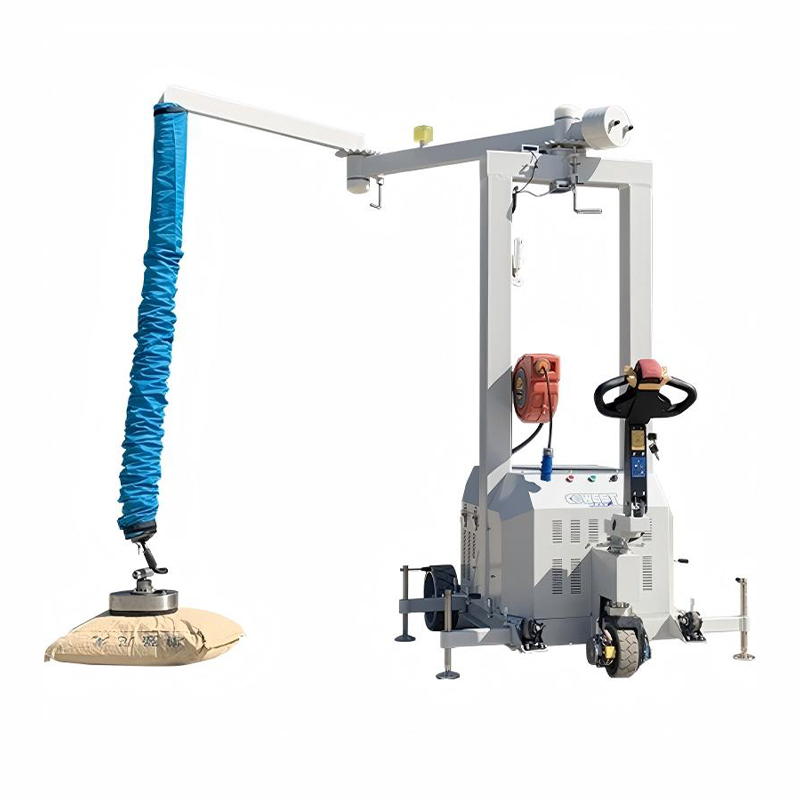
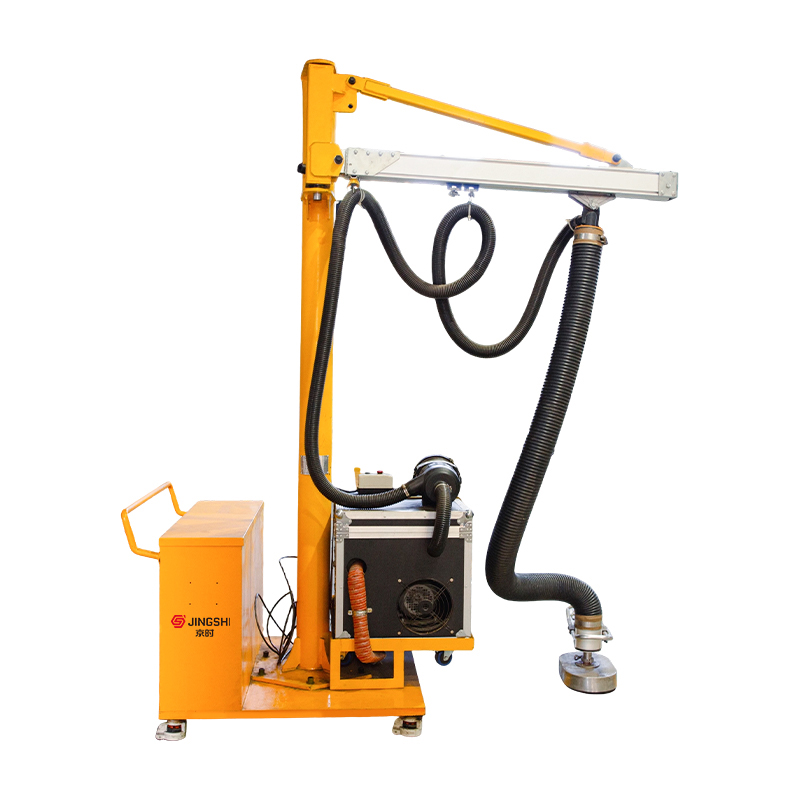
আমরা একটি উত্তরের পরিবর্তে বিভিন্ন বিকল্পের সাথে এটির সাথে যোগাযোগ করি। স্থির, মোবাইল এবং সাসপেন্ডেড সংস্করণে পাওয়া পাওয়ার-সহায়তা ম্যানিপুলেটরগুলি একটি ওয়ার্কপিসের ওজন নেয় যখন অপারেটর অবস্থানের নিয়ন্ত্রণ রাখে। জিব ক্রেন এবং ফোল্ডিং আর্ম ক্রেনগুলি নির্দিষ্ট ওয়ার্কস্টেশন এবং মোবাইল উত্তোলনের দায়িত্বগুলিকে কভার করে। ভ্যাকুয়াম লিফটাররা সেই অংশগুলি পরিচালনা করে যা কখনই হাত দ্বারা স্পর্শ করা উচিত নয়, ব্যাগযুক্ত সামগ্রী এবং কার্টন থেকে শুরু করে ড্রাম, শীট এবং গ্লাস পর্যন্ত।
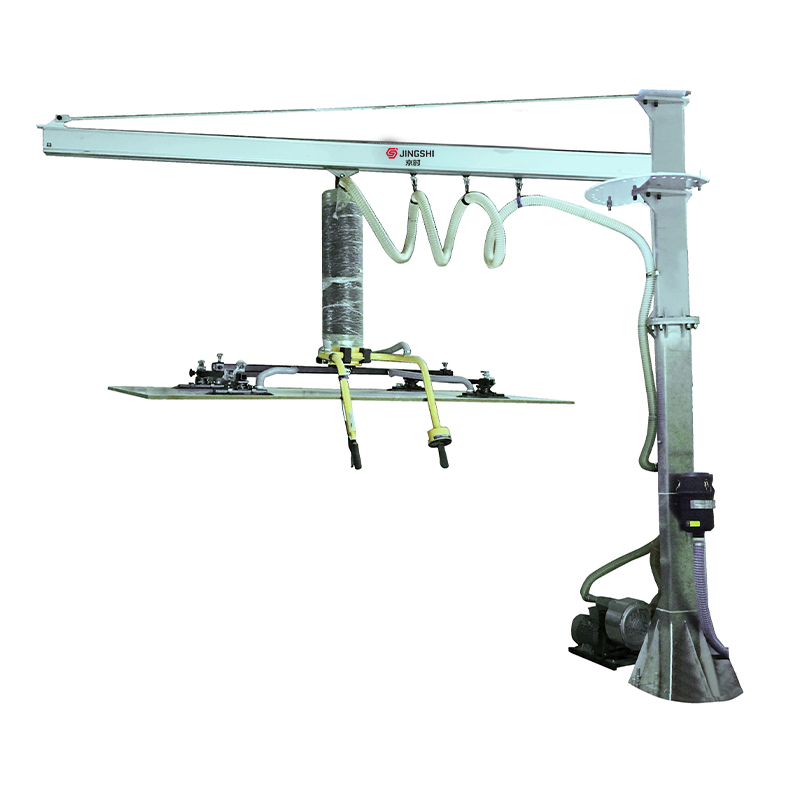
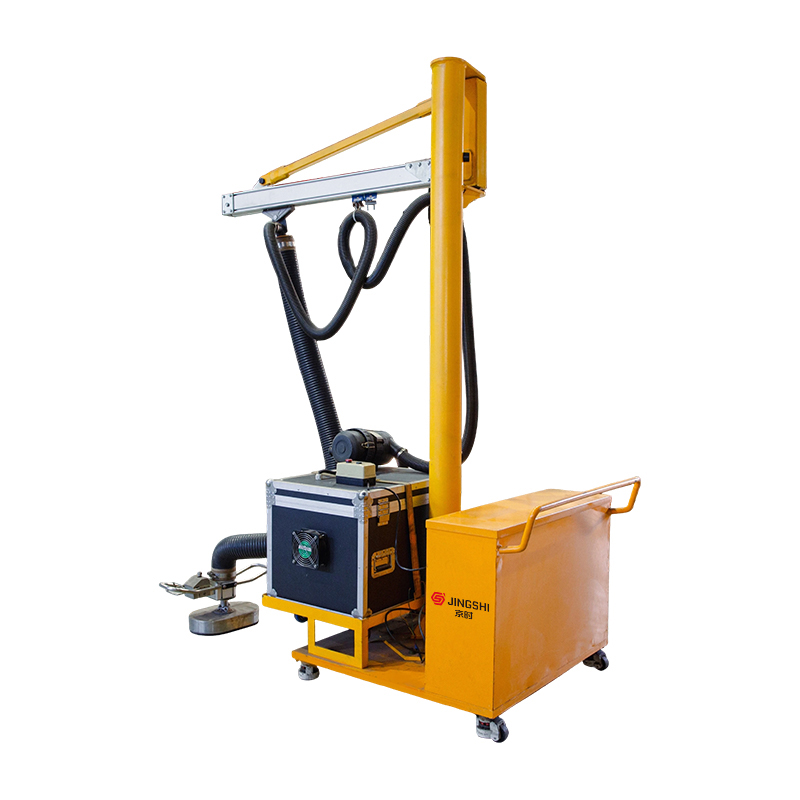 মোবাইল সাকশন কাপ লিফটিং মেশিন একাধিক ওয়ার্ক স্টেশনের মধ্যে ভারী বোঝা সরানোর অর্থ প্রতিবার পুরো মেশিন সেটআপটি সরানো উচিত নয়। জিংশি মোবাইল সাকশন কাপ লিফটিং মেশিন তৈরি করা হয়েছে... পণ্য দেখুন →
নির্বাচন প্রশ্ন সোজা: কি উত্তোলন করা হচ্ছে, কত ঘন ঘন, এবং কতটা পৃষ্ঠের ক্ষতি অগ্রহণযোগ্য। এই তিনটির উত্তর দিন এবং সরঞ্জামের ধরন সাধারণত নিজেই নির্বাচন করে।
আপনার দোকানের জন্য অটোমেশনের সঠিক স্তর নির্বাচন করা
অটোমেশন খুব কমই একটি সব-বা-কিছু সিদ্ধান্ত নয়। সর্বাধিক সফল প্রকল্পগুলি একটি বাধা দিয়ে শুরু হয় এবং সেখান থেকে বৃদ্ধি পায়, যা মূলধনের ঝুঁকি কম রাখে এবং দলকে একটি পরিচালনাযোগ্য স্কেলে শিখতে দেয়।
- প্রক্রিয়াটি ম্যাপ করুন এবং প্রকৃত সীমাবদ্ধতা খুঁজুন। এটি প্রায়শই মেশিন নয় যার বিষয়ে সবাই অভিযোগ করে, তবে এটির ঠিক আগে বা পরে পদক্ষেপ।
- স্ক্র্যাপ, রিওয়ার্ক, ওভারটাইম এবং স্লো থ্রুপুটে সমস্যাটির বর্তমান খরচ পরিমাপ করুন, তাই বিনিয়োগের ক্ষেত্রে ইম্প্রেশনের পরিবর্তে সংখ্যার উপর নির্ভর করে।
- উপাদান পরীক্ষা করুন, শুধু মেশিন নয়। বেধের পরিসর, ফলনের শক্তি, কুণ্ডলীর ওজন এবং সমতলতার স্পেসিফিকেশন নির্দিষ্ট লেভেলার বা ফিডার উপযুক্ত কিনা তা নির্ধারণ করে।
- মেশিনের মধ্যে ইন্টারফেসের পরিকল্পনা তাড়াতাড়ি করুন। ফিডের উচ্চতা, লাইনের গতি এবং সিগন্যাল হ্যান্ডশেক যান্ত্রিক ইনস্টলেশনের চেয়ে বেশি কমিশনিং বিলম্ব ঘটায়।
- আপনি স্বাক্ষর করার আগে সমর্থন নিশ্চিত করুন. খুচরা যন্ত্রাংশের প্রাপ্যতা, দূরবর্তী সমস্যা সমাধান এবং অপারেটর প্রশিক্ষণ নির্ধারণ করে যে আপনি তিন বছরে কতটা প্রতিশ্রুত কর্মক্ষমতা রাখবেন।
লাইন লাইভ যাওয়ার পরে কী আশা করা যায়
আমাদের পাঠানো প্রতিটি মেশিন কারখানা ছেড়ে যাওয়ার আগে পরীক্ষা করা হয়, যার মধ্যে সমতলতা নির্ভুলতা পরীক্ষা, উৎপাদন অবস্থার অধীনে লোড পরীক্ষা এবং শব্দ মূল্যায়ন। এই রুটিনটি বিদ্যমান কারণ একটি লেভেলার যেটি একটি খালি ওয়ার্কশপে ভাল পারফর্ম করে এবং সম্পূর্ণ লোডের মধ্যে ভিন্নভাবে আচরণ করে সে গ্রাহকের কাছে হস্তান্তর করার জন্য প্রস্তুত নয়।
অভ্যাস গঠন যেখানে কমিশনিং হয়. অপারেটরদের বুঝতে হবে যে কন্ট্রোল সিস্টেমটি কী সংশোধন করছে, শুধু কোন বোতাম টিপতে হবে তা নয়, কারণ একটি ভাল-পরিকল্পিত লাইন এখনও কিছু পরিবর্তন হলে লোকেরা লক্ষ্য করার উপর নির্ভর করে। রেসিপি ব্যবস্থাপনা, রুটিন রক্ষণাবেক্ষণ এবং শেল্ফে কোন খুচরা যন্ত্রাংশ রাখতে হবে তা জানা যা ইন্সটলেশন ক্রু বাড়ি চলে যাওয়ার পরেও কার্যক্ষমতা স্থির রাখে।
স্থিতিশীল, ফ্ল্যাট শীটের চারপাশে বিল্ডিং অটোমেশন
ধাতু প্রক্রিয়াকরণে অটোমেশন সবচেয়ে ভাল কাজ করে যখন এটি এমন সরঞ্জামের উপর নির্মিত হয় যা ইতিমধ্যেই সুনির্দিষ্ট। কন্ট্রোল সিস্টেম মেশিনগুলিকে সমন্বয় করতে পারে, কিন্তু তারা এমন একটি শীট সংশোধন করতে পারে না যা কখনই সঠিকভাবে সমতল করা হয়নি। এই বিশ্বাস আমাদের ডিজাইন করা সবকিছুকে আলাদা করে তোলে জলবাহী নির্ভুলতা সমতলকরণ মেশিন কয়েল প্রক্রিয়াকরণ লাইন এবং তাদের ঘিরে থাকা উত্তোলন সরঞ্জামগুলি সম্পূর্ণ করতে।
আপনি যদি একটি নতুন লাইনের পরিকল্পনা করছেন বা এমন একটি ঠিক করার চেষ্টা করছেন যা কখনোই তার লক্ষ্যে পুরোপুরি আঘাত করেনি, তাহলে আমাদের প্রকৌশলীরা আপনার উপাদান, আপনার সহনশীলতা এবং আপনার অর্ডারের মিশ্রণ দেখে খুশি হবেন এবং তারপর আপনাকে সৎভাবে বলবেন যে আপনার প্রক্রিয়াটি আজ কতটা অটোমেশন শোষণ করতে পারে৷