জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
যেকোন কয়েল প্রসেসিং ফ্লোরে যান এবং কয়েলটি আনলোড করার পরে কী হয় তা দ্বারা আপনি অপারেশন সম্পর্কে অনেক কিছু বলতে পারেন। একটি মাল্টি-কাট ব্ল্যাঙ্কিং লাইন সেই সম্পদগুলির মধ্যে একটি যা শান্তভাবে পুরো উদ্ভিদের ছন্দ পরিবর্তন করে। একটি শিয়ার খাওয়ানোর একটি স্ট্রিপের পরিবর্তে, লাইনটি একটি মাস্টার কুণ্ডলী নেয়, এটিকে কয়েকটি সংকীর্ণ স্ট্রিপে চেরা, সেই স্ট্রিপগুলিকে সমতল করে এবং দৈর্ঘ্যে কেটে দেয়, প্রায়শই একটি ক্রমাগত পাসে সমাপ্ত ফাঁকাগুলিকে স্ট্যাক করে। ফ্যাব্রিকেটরদের জন্য যারা টন দ্বারা কয়েল এবং টুকরা দ্বারা জাহাজের যন্ত্রাংশ কিনে, সেই পার্থক্যটি ব্যবহারিক, একাডেমিক নয়।
আপনি যদি সরঞ্জামের বিকল্পগুলির তুলনা করছেন বা আপনার পরবর্তী সম্প্রসারণে একটি মাল্টি-কাট লাইন আছে কিনা তা সিদ্ধান্ত নেওয়ার চেষ্টা করছেন, দরকারী প্রশ্নগুলি কেবল গতির বিষয়ে নয়। সেগুলি প্রস্থের পরিসীমা, সমতলতা, পরিবর্তন, স্ক্র্যাপ এবং লাইনটি কীভাবে উপাদানের সাথে খাপ খায় এবং যারা এটি চালাবে তাদের সম্পর্কে।
একটি মাল্টি-কাট ব্ল্যাঙ্কিং লাইন কি?
একটি মাল্টি-কাট ব্ল্যাঙ্কিং লাইন, যাকে কখনও কখনও মাল্টি-ব্ল্যাঙ্কিং লাইন বলা হয়, দুটি ক্রিয়াকলাপকে একত্রিত করে যা প্রায়শই পৃথক হয়: প্রস্থে কাটা এবং দৈর্ঘ্যে কাটা। মাস্টার কয়েলটি একটি আনকয়লারে মাউন্ট করা হয়, একটি স্লিটিং হেডের মাধ্যমে থ্রেড করা হয়, একটি লেভেলারের মাধ্যমে টেনে আনা হয় এবং একটি শিয়ার বা অনুরূপ কাট-অফে খাওয়ানো হয়। কারণ স্লিটিং হেড কয়েলটিকে একাধিক স্ট্রিপে বিভক্ত করে, লাইনটি একই স্ট্রোকে কয়েলের প্রস্থ জুড়ে বেশ কয়েকটি ফাঁকা তৈরি করতে পারে। এটি হল "মাল্টি" অংশ, এবং এটি থেকে অনেক থ্রুপুট সুবিধা আসে।
এটি কেবল অতিরিক্ত ছুরি দিয়ে কাটা থেকে দৈর্ঘ্যের লাইন নয়। লাইনটিকে একবারে প্রতিটি স্ট্রিপ জুড়ে স্ট্রিপ টেনশন, প্রস্থ সহনশীলতা, বুর, স্ক্র্যাপ অপসারণ এবং স্ট্যাকের গুণমান পরিচালনা করতে হবে। বাইরের প্রান্তে একটি সরু ফালা কেন্দ্রে একটি প্রশস্ত ফালা থেকে ভিন্নভাবে আচরণ করে। প্রথম পিঞ্চ রোল থেকে স্ট্যাকার পর্যন্ত ভাল লাইন ডিজাইন এর জন্য দায়ী, এবং কন্ট্রোল সিস্টেমকে পুরো স্ট্রিপ সেটটিকে একটি সমন্বিত প্রক্রিয়া হিসাবে চলতে হবে।
একটি সাধারণ লাইনে একটি আনকয়লার, পিলার এবং হোল্ড-ডাউন, চিমটি রোলস, স্লিটিং হেড, স্ক্র্যাপ উইন্ডার বা চপার, লেভেলার, লুপ পিট, সার্ভো ফিড, শিয়ার, রান-আউট কনভেয়র এবং স্ট্যাকার অন্তর্ভুক্ত থাকে। সঠিক বিন্যাস উপাদান, প্রস্থ, বেধ, এবং গ্রাহকের প্রয়োজন সমাপ্তি গুণমান দ্বারা পরিবর্তিত হয়।
কিভাবে লাইন কাজ করে, ধাপে ধাপে
- কুণ্ডলী লোড এবং uncoiling. মাস্টার কয়েল লোড করা হয়, খোলা হয় এবং লাইনে খাওয়ানো হয়। কয়েলের ব্যাস পরিবর্তনের সাথে সাথে আনকয়লারকে অবশ্যই অবিচলিত টান ধরে রাখতে হবে।
- প্রস্থ slitting. ঘূর্ণমান ছুরি প্রয়োজনীয় ফালা প্রস্থ মধ্যে সম্পূর্ণ কুণ্ডলী প্রস্থ কাটা. ছুরি ক্লিয়ারেন্স এবং ওভারল্যাপ উপাদান বেধ এবং গ্রেড জন্য সেট করা হয়.
- স্ক্র্যাপ হ্যান্ডলিং। প্রান্ত ছাঁটা এবং কোনো প্রত্যাখ্যান করা সরু স্ক্র্যাপ ক্ষত, কাটা, বা দূরে পৌঁছে দেওয়া হয় যাতে তারা ফালা পথের সাথে হস্তক্ষেপ না করে।
- সমতলকরণ। স্ট্রিপগুলি একটি নির্ভুল লেভেলারের মধ্য দিয়ে যায় যা কাটার আগে কয়েল সেট, ক্রসবো এবং প্রান্ত তরঙ্গ সরিয়ে দেয়। এখানে সমতলতা কাট দৈর্ঘ্য, স্ট্যাকের গুণমান এবং ডাউনস্ট্রিম গঠনকে প্রভাবিত করে।
- লুপ এবং ফিড. একটি লুপ বা সঞ্চয়কারী শিয়ারের স্টার্ট-স্টপ অ্যাকশন থেকে ক্রমাগত স্লিটিং প্রক্রিয়াকে বিচ্ছিন্ন করে। সার্ভো ফিড প্রতিটি দৈর্ঘ্য সঠিকভাবে পরিমাপ করে।
- দৈর্ঘ্য কাটা. একটি শিয়ার বা অনুরূপ কাট-অফ ফাঁকা দৈর্ঘ্য তৈরি করে। কাটা অবশ্যই বর্গাকার, বুর-নিয়ন্ত্রিত এবং সমস্ত স্ট্রিপ জুড়ে পুনরাবৃত্তিযোগ্য হতে হবে।
- স্ট্যাকিং। সমাপ্ত ফাঁকাগুলিকে এমনভাবে পৌঁছে দেওয়া হয় এবং স্ট্যাক করা হয় যা পৃষ্ঠগুলিকে রক্ষা করে, গণনা সঠিক রাখে এবং স্ট্যাকটিকে সরানো সহজ করে তোলে।
- নিয়ন্ত্রণ এবং পরিবর্তন. রেসিপি সেটিংস, ছুরি সেটআপ, ফিডের দৈর্ঘ্য এবং স্ট্যাকার সামঞ্জস্য নির্ধারণ করে যে লাইনটি একটি কাজ থেকে পরবর্তীতে কত দ্রুত চলে যায়।
মাল্টি-ব্ল্যাঙ্কিং বনাম স্ট্যান্ডার্ড কাট-টু-লেন্থ
দুটি লাইন প্রকার ওভারল্যাপ করে, তবে তারা বিভিন্ন উত্পাদন সমস্যার সমাধান করে। একটি স্ট্যান্ডার্ড কাট-টু-লেংথ লাইন প্রায়শই সহজ উত্তর হয় যখন কাজটি একবারে এক প্রস্থ হয় এবং পরিবর্তনের গতি প্রতি কুণ্ডলী আউটপুটের চেয়ে বেশি গুরুত্বপূর্ণ। একটি মাল্টি-কাট লাইন তার স্থান অর্জন করে যখন একই কুণ্ডলী বেশ কয়েকটি বিক্রয়যোগ্য প্রস্থ দিতে পারে বা যখন ফাঁকা ভলিউম অতিরিক্ত স্লিটিং সেটআপকে ন্যায্যতা দেওয়ার জন্য যথেষ্ট বেশি হয়।
| বিবেচনা | স্ট্যান্ডার্ড কাট-টু-লেন্থ | মাল্টি-কাট ব্ল্যাঙ্কিং লাইন |
|---|---|---|
| প্রাথমিক ইনপুট | এক মাস্টার কুণ্ডলী প্রস্থ | একটি মাস্টার কুণ্ডলী বিভিন্ন স্ট্রিপ মধ্যে চেরা |
| প্রতি চক্রের আউটপুট | এক ফালা, এক কাটা দৈর্ঘ্য | প্রস্থ জুড়ে একাধিক স্ট্রিপ এবং একাধিক ফাঁকা |
| প্রস্থ পরিবর্তন | সাধারণত একটি নতুন কুণ্ডলী বা প্রান্ত ছাঁটা | স্লিটিং সেটআপ এবং ছুরি পরিবর্তন |
| টুলিং ফোকাস | লেভেলার, ফিড এবং শিয়ার | স্লিটিং হেড, লেভেলার, ফিড, শিয়ার এবং স্ট্যাকার |
| সেরা ফিট | সহজ একক-প্রস্থ রান এবং ঘন ঘন পরিবর্তন | একটি কুণ্ডলী থেকে উচ্চ-ভলিউম ফাঁকা এবং একাধিক প্রস্থ |
| পরিবর্তন মনোযোগ | কম সেটআপ জটিলতা | আরো সেটআপ শৃঙ্খলা, কিন্তু কুণ্ডলী প্রতি উচ্চ আউটপুট |
সঠিক পছন্দ সাধারণত অর্ডার বই নিচে আসে. যদি বেশিরভাগ কাজ এক প্রস্থ এবং ছোট রান হয়, একটি প্রচলিত লাইন গাছটিকে আরও নমনীয় রাখতে পারে। যদি একই উপাদানকে বেশ কয়েকটি সমাপ্ত প্রস্থে বিভক্ত করা যায় বা বেশ কয়েকটি ডাউনস্ট্রিম কোষ খাওয়ানো যায়, মাল্টি-কাট পদ্ধতি হ্যান্ডলিং কমাতে পারে এবং কয়েলের ব্যবহার বাড়াতে পারে।
যেখানে মাল্টি-কাট ব্ল্যাঙ্কিং প্রদান করে
মাল্টি-কাট ব্ল্যাঙ্কিং সবচেয়ে কার্যকর যখন সমাপ্ত ফাঁকা আয়তক্ষেত্রাকার হয় বা যখন একটি ডাউনস্ট্রিম প্রেস বা লেজার চূড়ান্ত আকারে ছাঁটাই করে। এটি জটিল কনট্যুর তৈরির বিষয়ে কম এবং গতিতে কয়েলকে সমতল, নির্ভুল, স্তুপীকৃত ফাঁকা জায়গায় পরিণত করার বিষয়ে বেশি। যেটি মেটাল প্রসেসিং অপারেশনের বিস্তৃত পরিসরে ফিট করে, সহ মোটরগাড়ি এবং মোটরসাইকেল অংশ , লিফট এবং স্থাপত্য উপাদান, বৈদ্যুতিক ক্যাবিনেট, কৃষি যন্ত্রপাতি, করাত ব্লেড, এবং নির্ভুল মুদ্রাঙ্কন।
এই গাছগুলির অনেকগুলিতে, ফাঁকা লাইনটি একটি প্রেস, একটি লেজার কোষ বা একটি গঠনের অপারেশনকে ফিড করে, তাই সমতলতা এবং সামঞ্জস্যপূর্ণ স্ট্যাকের উচ্চতা কাঁচা গতির মতোই গুরুত্বপূর্ণ। একটি ফাঁকা যা সামান্য লম্বা কিন্তু সমতল এখনও ভাল চলতে পারে। একটি ফাঁকা যা সঠিক দৈর্ঘ্যের কিন্তু প্রান্তের তরঙ্গ বা ক্রসবো বহন করে তা ভুল ফিড, দুর্বল ফিট-আপ এবং অতিরিক্ত পুনঃপ্রবাহে কাজ করতে পারে। এই কারণেই সমতলকরণ মাথা কাটার মতোই মনোযোগের দাবি রাখে।
একটি লাইন নির্দিষ্ট করার সময় কি দেখতে হবে
লাইনের আকার কয়েল দিয়ে শুরু হয়, ব্রোশার নয়। গতির তুলনা করার আগে, আপনি আসলে চালাতে চান এমন উপাদান পরিসীমা এবং সমাপ্ত ফাঁকা অবশ্যই মানসম্পন্ন মান নির্ধারণ করুন। কাজের জন্য বড় আকারের একটি লাইন হতাশাজনক হতে পারে যেটি খুব ছোট।
- কুণ্ডলী প্রস্থ, বেধ, এবং ফলন শক্তি. সম্পূর্ণ পরিসীমা পরীক্ষা করুন, শুধু মধ্য-বিন্দু নয়। ভারী বা উচ্চ-শক্তির উপাদান ছুরি লোড, লেভেলার পাওয়ার এবং শিয়ার ক্ষমতাকে প্রভাবিত করে।
- কাট এবং ফালা প্রস্থ সংখ্যা. নিশ্চিত করুন যে স্লিটিং হেডটি আপনার তৈরি করার পরিকল্পনা করা সরুতম স্ট্রিপটি পরিচালনা করতে পারে এবং স্ক্র্যাপ অপসারণটি ট্রিম ভলিউমের জন্য মাপ করা হয়।
- সমতলকরণ ক্ষমতা। লেভেলারটি স্ট্রিপের প্রস্থ, বেধ এবং সমতলতার মানদণ্ডের সাথে মিলিত হওয়া উচিত। আরও রোল এবং সুনির্দিষ্ট সমন্বয় পাতলা উপাদান এবং উচ্চ-সারফেস-গুণমানের কাজ করতে সাহায্য করে।
- শিয়ার টাইপ এবং কাট কোয়ালিটি। একটি স্ট্রেইট শিয়ার, ফ্লাইং শিয়ার বা অন্য কাট-অফ পদ্ধতি বুর এবং স্কোয়ারনেস প্রয়োজনীয়তার সাথে খাপ খায় কিনা তা নির্ধারণ করুন।
- স্ট্যাকিং এবং পৃষ্ঠ সুরক্ষা। একটি দ্রুত লাইন যা উপরের পৃষ্ঠকে চিহ্নিত করে বা অসম স্ট্যাক তৈরি করে তা সত্যিই উত্পাদনশীল নয়।
- পরিবর্তন এবং ছুরি সেটআপ. প্রস্থ পরিবর্তনের জন্য কতক্ষণ সময় লাগে, কোন সরঞ্জামগুলির প্রয়োজন এবং সেটিংস রেসিপি হিসাবে সংরক্ষণ করা যেতে পারে কিনা তা জিজ্ঞাসা করুন।
- নিয়ন্ত্রণ এবং নিরাপত্তা. থ্রেডিং, ছুরি অ্যাক্সেস, গার্ডিং এবং অপারেটরের দৃশ্যমানতা প্রাথমিকভাবে বিবেচনা করা উচিত, ইনস্টলেশনের পরে নয়।
মেঝেতে যে বিষয়টির গুণমান পরীক্ষা করে
একটি মাল্টি-কাট লাইনে, গুণমান একটি চেইন। একটি দুর্বল লিঙ্ক স্ট্যাকার এ দেখায়. একটি ব্যবহারিক পরিদর্শন রুটিন সাধারণত স্ট্রিপের প্রস্থ, বুর উচ্চতা, সমতলতা, কাটা দৈর্ঘ্য, বর্গাকারত্ব এবং পৃষ্ঠের অবস্থা কভার করে। সেটআপের পর প্রথম কয়েকটি ফাঁকা জায়গা চেক করুন, তারপর কয়েলটি নিচের দিকে যাওয়ার সাথে সাথে একটি নির্দিষ্ট ব্যবধানে নমুনা নিন।
- প্রস্থ সহনশীলতা। কয়েল জুড়ে বেশ কয়েকটি স্ট্রিপ পরিমাপ করুন, শুধু কেন্দ্রের স্ট্রিপ নয়।
- Burr এবং প্রান্ত গুণমান. উভয় চেরা প্রান্ত এবং কাটা প্রান্ত তাকান. নিস্তেজ ছুরি বা ভুল ক্লিয়ারেন্স দ্রুত দেখায়।
- সমতলতা। কয়েল সেট, ক্রসবো, প্রান্ত তরঙ্গ, এবং কেন্দ্র ফিতে সমতল করার পরে এবং আবার কাটার পরে পরীক্ষা করুন।
- দৈর্ঘ্য এবং বর্গক্ষেত্র কাটা। একটি সামঞ্জস্যপূর্ণ দৈর্ঘ্য শুধুমাত্র তখনই উপযোগী যদি কাটাটি বর্গাকার হয় এবং স্ট্যাকটি সত্য হয়।
- পৃষ্ঠের অবস্থা। রোল চিহ্ন, স্ক্র্যাচ এবং হ্যান্ডলিং ক্ষতির জন্য দেখুন, বিশেষত দৃশ্যমান বা আঁকা অংশগুলিতে।
- স্ট্যাক গুণমান. গণনা, প্রান্তিককরণ, এবং ইন্টারলিভিং পরবর্তী অপারেশনে ফাঁকাগুলি কীভাবে আচরণ করবে তা প্রভাবিত করে।
লেভেলিং এবং ডাউনস্ট্রিম অপারেশনগুলির সাথে ইন্টিগ্রেশন
সমতলকরণ একটি মাল্টি-কাট ব্ল্যাঙ্কিং লাইনে একটি পার্শ্ব নোট নয়। যদি স্ট্রিপগুলি শিয়ারের মধ্যে কুণ্ডলী সেট বা প্রান্ত তরঙ্গ বহন করে, তবে কাটা দৈর্ঘ্য সঠিক হতে পারে যখন ফাঁকা এখনও নীচের দিকে ব্যর্থ হয়। লেভেলারটি সম্পূর্ণ স্ট্রিপ প্রস্থের জন্য এবং আপনি চালানোর পরিকল্পনা করছেন সবচেয়ে পাতলা থেকে মোটা পরিসরের জন্য মাপ করা উচিত, আপনি আসলে কিনছেন এমন উপকরণগুলি পরিচালনা করার জন্য যথেষ্ট রোল সমর্থন এবং সামঞ্জস্য সহ।
একটি প্রচলিত ডিকয়লার-স্ট্রেইটনার-ফিডার লেআউটের জন্য, আমাদের উচ্চ-নির্ভুলতা CTL লাইন একটি দরকারী রেফারেন্স যখন কাজটি মাল্টি-স্ট্রিপ স্লিটিং এর পরিবর্তে সঠিক ফিডিং এবং কাট-টু-লেংথ আউটপুট প্রয়োজন।
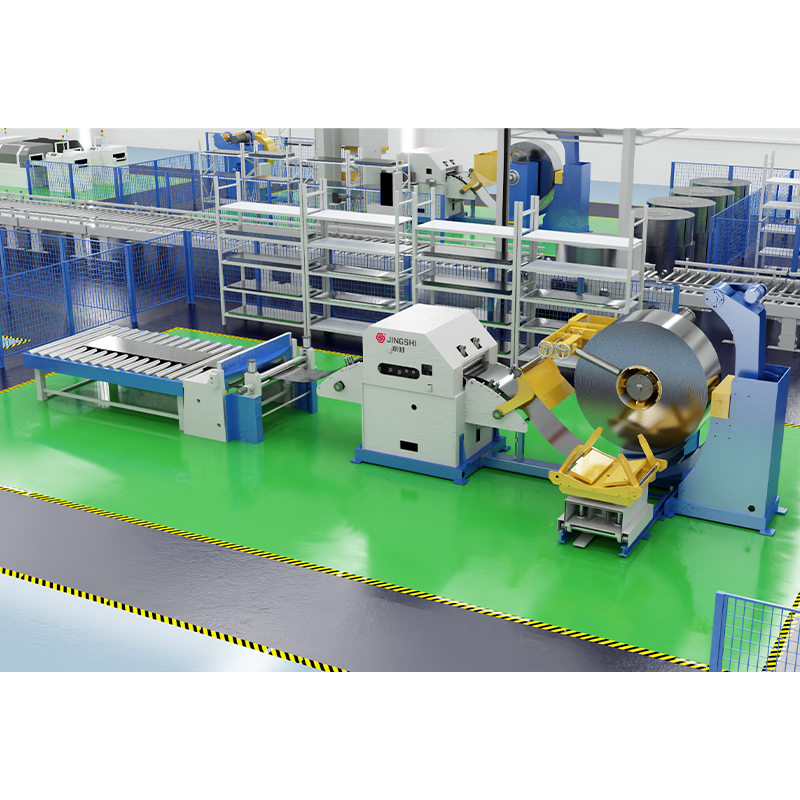 উচ্চ-নির্ভুলতা ডিকোইলার স্ট্রেইটনার ফিডার কাট-টু-লেন্থ লাইন প্রচলিত কয়েল-ফেড লেআউটের জন্য সঠিক ফিডিং এবং শিয়ারিং প্রয়োজন, এই ইন্টিগ্রেটেড লাইনটি আনকোয়েলিং, লেভেলিং, সার্ভো ফিড এবং কাট-টু-লেন্থ আউটপুটকে একত্রিত করে। পণ্য দেখুন →
যখন ফাঁকা লাইনটি একটি যান্ত্রিক শিয়ারের পরিবর্তে একটি লেজার কোষকে ফিড করে, তখন প্রক্রিয়া উইন্ডোটি পরিবর্তিত হয়। প্রান্তের গুণমান, সমতলতা এবং শীটের অবস্থান আরও বেশি গুরুত্বপূর্ণ হয়ে ওঠে কারণ ছোট বৈচিত্রগুলি শোষণ করার জন্য কোনও প্রেস টুল নেই। আপনি যদি এখনও লেজার কাটার বিরুদ্ধে শিয়ার-ভিত্তিক ব্ল্যাঙ্কিং ওজন করছেন, তাহলে এই নির্দেশিকা কুণ্ডলী-খাওয়া লেজার ফাঁকা প্রক্রিয়া এবং ট্রেড-অফ মাধ্যমে হাঁটা.
কয়েল-ফেড লেজার ব্ল্যাঙ্কিংয়ের জন্য, আমাদের ডিকোইলিং, লেভেলিং এবং লেজার ব্ল্যাঙ্কিং লাইন দেখায় যে কীভাবে যান্ত্রিক শিয়ার ছাড়াই সমতলকরণ এবং কাটা একত্রিত করা যায়।
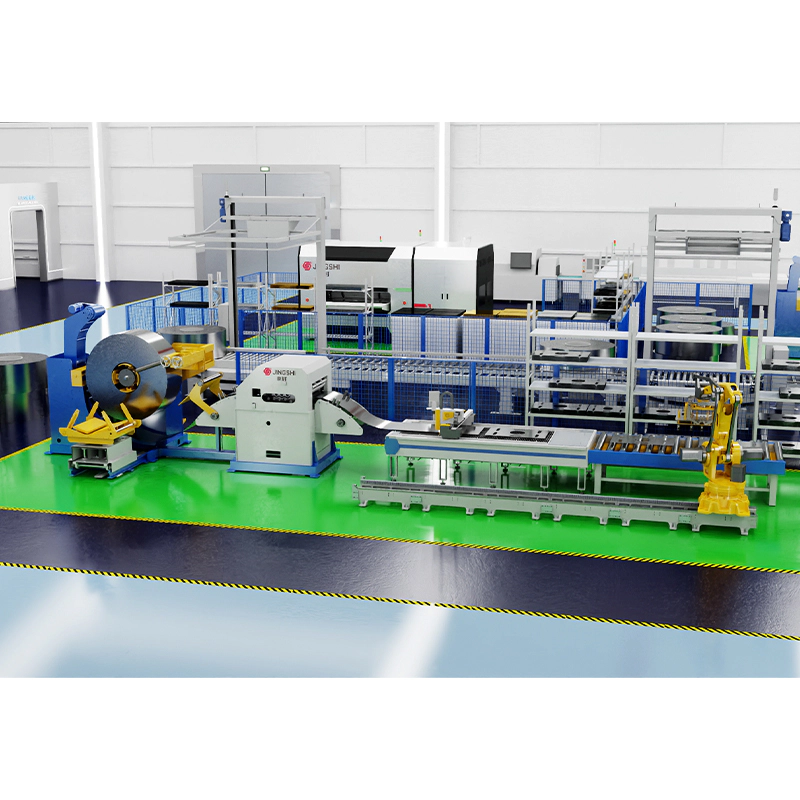 ডিকোইলিং, লেভেলিং এবং লেজার ব্ল্যাঙ্কিং লাইন যান্ত্রিক শিয়ার ছাড়াই কয়েল-ফেড লেজার ব্ল্যাঙ্কিংয়ের জন্য, এই লাইনটি নমনীয় ফাঁকা উত্পাদনের জন্য ডিকোইলিং, লেভেলিং, সার্ভো ফিডিং, লেজার কাটিং এবং স্বয়ংক্রিয় স্ট্যাকিংকে একীভূত করে। পণ্য দেখুন →
যদি পরবর্তী ধাপে স্ট্যাম্পিং হয়, লাইনটিকে প্রেসে সামঞ্জস্যপূর্ণ স্ট্রিপ অবস্থান এবং ফিডের দৈর্ঘ্য সরবরাহ করতে হবে। একটি 3-ইন-1 সার্ভো ফিডিং সিস্টেম সহ একটি উচ্চ-গতির ডিকোইলার-স্ট্রেইটনার-ফিডার পাঞ্চিং লাইন একটি কমপ্যাক্ট লেআউটে কয়েল হ্যান্ডলিং, লেভেলিং এবং প্রেস ফিডিং সংযোগ করার একটি উপায়।
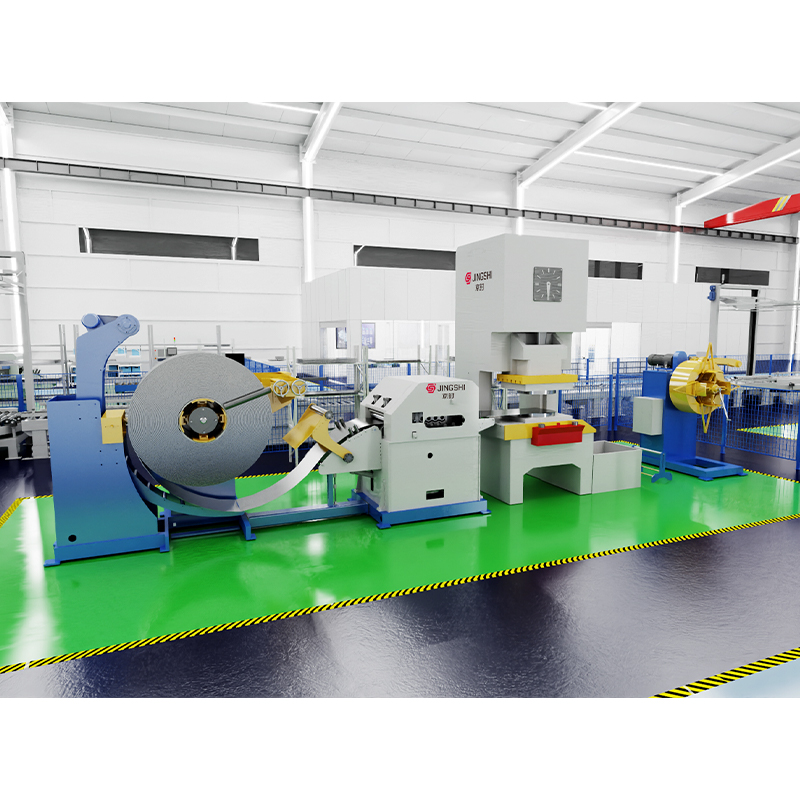 হাই-স্পিড 3-ইন-1 ডিকোইলার স্ট্রেইটনার ফিডার পাঞ্চিং লাইন একটি কমপ্যাক্ট স্ট্যাম্পিং লেআউটে কয়েল হ্যান্ডলিং, লেভেলিং এবং প্রেস ফিডিং সংযোগের জন্য, এই 3-ইন-1 সার্ভো লাইনটি সঠিক ফিড দৈর্ঘ্য সহ অবিচ্ছিন্ন পাঞ্চিং সমর্থন করে। পণ্য দেখুন →
লেআউট এবং সমর্থনের উপর একটি ব্যবহারিক শব্দ
একটি মাল্টি-কাট ব্ল্যাঙ্কিং লাইন একটি সিস্টেম, মেশিনের তালিকা নয়। সবচেয়ে ভালো ফলাফল আসে যখন কয়েল, স্লিটিং, লেভেলিং, ফিডিং, কাটিং এবং স্ট্যাকিং স্টেজগুলিকে একটি প্রক্রিয়া হিসাবে ডিজাইন করা হয় এবং যখন অপারেটরদের থ্রেড, পরিদর্শন, ছুরি পরিবর্তন এবং নিরাপদে স্ক্র্যাপ অপসারণের জায়গা থাকে। সেখানেই মেঝেতে অভিজ্ঞতা ততটা গুরুত্বপূর্ণ যতটা যন্ত্রপাতি স্পেসিফিকেশন।
আপনি যদি একটি নতুন লাইনের পরিকল্পনা করছেন বা একটি পুরানো কাট-টু-লেন্থ প্রক্রিয়া প্রতিস্থাপন করছেন, তাহলে উপাদানের পরিসর, ফাঁকা আকার এবং ডাউনস্ট্রিম অপারেশন দিয়ে শুরু করুন। তারপর সেই বাস্তবতার চারপাশে রেখাটি আকার দিন। একটি ভালভাবে মিলে যাওয়া মাল্টি-কাট ব্ল্যাঙ্কিং লাইন কম হ্যান্ডলিং ধাপ এবং আরও সামঞ্জস্যপূর্ণ সমতলতার সাথে একটি কুণ্ডলীকে সমাপ্ত ফাঁকা জায়গায় পরিণত করতে পারে, কিন্তু শুধুমাত্র তখনই যখন প্রস্থ পরিসীমা, সমতলকরণের গুণমান এবং পরিবর্তনের রুটিন কাজের জন্য সঠিক হয়৷