জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
জিংশি
ইস্পাত হ্যান্ডলিং কখনও কখনও একটি সাধারণ পরিবহন সমস্যা হিসাবে বিবেচিত হয়: একটি ক্রেনের উপর একটি প্লেট রাখুন, একটি ফর্কলিফ্ট দিয়ে একটি কুণ্ডলী সরান, একটি মেশিনকে খাওয়ান। যে কেউ বানোয়াট মেঝেতে সময় কাটিয়েছে তারা ভাল জানে। পাতলা শীটের একটি বান্ডিল তার নিজের ওজনের নীচে বাঁকতে পারে, মাধ্যাকর্ষণ কেন্দ্রটি ভুলভাবে পড়লে একটি ভারী প্লেট দুলতে পারে, এবং একটি কুণ্ডলী টেলিস্কোপ বা খুলতে পারে যদি তাড়াহুড়ো করা হয়। হ্যান্ডলিং সিদ্ধান্তগুলি পরে স্ক্র্যাচ, ধনুক, মোচড় এবং অসঙ্গত সমতলতা হিসাবে দেখা যায়।
ভাল ইস্পাত হ্যান্ডলিং তিনটি জিনিসকে সংযুক্ত করে: লোড, সরঞ্জাম এবং পরবর্তী প্রক্রিয়া ধাপ। এটি সবচেয়ে বড় লিফটার কেনার বিষয়ে কম এবং উপাদান, নাগাল, পৃষ্ঠ এবং লাইনের ছন্দের সাথে মেথড মেলানো সম্পর্কে বেশি।
সরঞ্জাম নির্বাচন করার আগে উপাদান প্রবাহ মানচিত্র
ক্রেন বা ভ্যাকুয়াম লিফটারগুলির তুলনা করার আগে, একটি প্লেট বা কয়েল বিল্ডিংয়ের মধ্য দিয়ে যে পথটি নিয়ে যায় সেদিকে হাঁটুন। এটা কোথায় পৌঁছায়? এটা কিভাবে সংরক্ষণ করা হয়? এটি কি পরবর্তী পদক্ষেপের আগে কাটা, সমতল, খোঁচা, বা গঠিত? প্রতিটি স্থানান্তর ক্ষতির জন্য একটি সুযোগ যোগ করে এবং একটি বিন্দু যেখানে অপারেটরদের অবশ্যই পৌঁছাতে হবে, তুলতে হবে, ঘুরতে হবে বা হাতে একটি লোড স্থাপন করতে হবে।
একটি সাধারণ উপাদান-প্রবাহ মানচিত্র প্রায়শই প্রকাশ করে যে সবচেয়ে কঠিন হ্যান্ডলিং পদক্ষেপটি সবচেয়ে ভারী নয়। এটি একটি পাতলা শীট হতে পারে যা স্তন্যপান উত্তোলনের সময় নমনীয় হয়, তৈলাক্ত ফাঁকাগুলির একটি স্তুপ যা স্লাইড হয়, বা একটি কুণ্ডলী যা অবশ্যই একটি ডিকোইলার ম্যান্ডরেলের উপর সঠিকভাবে স্থাপন করা উচিত। নীচের সারণীটি হ্যান্ডলিং পদ্ধতিগুলিকে বস্তুগত ফর্মের সাথে মেলানোর জন্য একটি ব্যবহারিক সূচনা বিন্দু।
| উপাদান ফর্ম | সাধারণ হ্যান্ডলিং ঝুঁকি | কি যাচাই করতে হবে |
|---|---|---|
| পাতলা চাদর | নমন, পৃষ্ঠ scratches, স্তন্যপান ক্ষতি | প্যাড কভারেজ, শীট দৃঢ়তা, প্রান্ত সমর্থন |
| ভারী প্লেট | ড্রপড লোড, পিঞ্চ পয়েন্ট, ক্রেন ওভারলোড | ওজন, মাধ্যাকর্ষণ কেন্দ্র, উত্তোলন পয়েন্ট, রেট করা ক্ষমতা |
| কুণ্ডলী | প্রান্তের ক্ষতি, কয়েল খোলা, অনিরাপদ পরিশোধ | কুণ্ডলী ID and OD, weight, mandrel capacity, floor space |
| ফাঁকা কাটা | স্ট্যাক অস্থিরতা, তেল, ধারালো প্রান্ত | স্ট্যাকের উচ্চতা, গ্রিপ পদ্ধতি, ব্যক্তিগত প্রতিরক্ষামূলক সরঞ্জাম |
বিন্দু প্রতিটি পদক্ষেপের জন্য কাগজ তৈরি করা হয় না. এটি চিহ্নিত করা হয় যেখানে একটি সাধারণ-উদ্দেশ্য ফর্কলিফ্ট বা ওভারহেড ক্রেন গ্রহণযোগ্য এবং যেখানে একটি ডেডিকেটেড লিফটার, ম্যানিপুলেটর বা লেভেলিং পদক্ষেপ কাজটিকে নিরাপদ এবং আরও পুনরাবৃত্তিযোগ্য করে তুলবে৷
নিরাপদ উত্তোলন লোড দিয়ে শুরু হয়, উত্তোলক নয়
প্রতিটি উত্তোলন সংযুক্তির সীমা রয়েছে এবং সেই সীমাগুলি লোডের আকার এবং অবস্থার সাথে পরিবর্তিত হয়। একটি ভ্যাকুয়াম লিফটার যা পরিষ্কার, সমতল, ঠান্ডা-ঘূর্ণিত শীটে ভাল কাজ করে তৈলাক্ত, মরিচা বা ছিদ্রযুক্ত প্লেটে লড়াই করতে পারে। একটি স্লিং বিন্যাস যা একটি প্রতিসম খালি জন্য স্থিতিশীল একটি অফ-সেন্টার ওয়েল্ডমেন্টের জন্য অনিরাপদ হতে পারে। প্রথম প্রশ্ন সর্বদা হয়: ঠিক কি উত্তোলন করা হচ্ছে এবং কিভাবে এটি ভারসাম্যপূর্ণ?
ওজন, ভারসাম্য এবং সংযুক্তি
অঙ্কন থেকে এটি অনুমান করার পরিবর্তে লোড ওজন নিশ্চিত করুন। মাধ্যাকর্ষণ কেন্দ্র পরীক্ষা করুন, বিশেষত অপ্রতিসম প্লেট এবং বান্ডিলের জন্য। রেট করা উত্তোলন পয়েন্ট, যেখানে প্রয়োজন সেখানে স্প্রেডার বিম এবং পৃষ্ঠের জন্য উপযুক্ত সংযুক্তি ব্যবহার করুন। একটি ক্রেন লোড চার্ট একটি পরামর্শ নয়; এটি একটি নিয়ন্ত্রিত লিফট এবং একটি ড্রপ লোডের মধ্যে সীমানা। কয়েলের জন্য, ম্যান্ড্রেল বা উত্তোলন পদ্ধতিটি অবশ্যই প্রান্তগুলিকে গুঁড়ো না করে বা মোড়কটিকে আলগা করার অনুমতি না দিয়ে কয়েলটিকে সমর্থন করতে হবে।
পৃষ্ঠের সাথে গ্রিপ মেলে
ভ্যাকুয়াম লিফটারগুলি শীট, প্লেট এবং কাচের জন্য মূল্যবান কারণ তারা উপরের পৃষ্ঠটি পরিষ্কার রাখে এবং ম্যানুয়াল স্ট্রেন হ্রাস করে। কিন্তু সাকশন কাপের জন্য পর্যাপ্ত যোগাযোগের এলাকা, একটি পরিষ্কার সিলিং পৃষ্ঠ এবং একটি ভ্যাকুয়াম রিজার্ভ বা বিদ্যুৎ বিঘ্নের ক্ষেত্রে সুরক্ষা হোল্ড প্রয়োজন। অপারেটরদের প্রতিটি লিফটের আগে গ্রিপ পরীক্ষা করা উচিত এবং লোড স্লিপ হতে শুরু করলে কী করতে হবে তা জানা উচিত। যেখানে ভ্যাকুয়াম অনুপযুক্ত, সেখানে যান্ত্রিক ক্ল্যাম্প, উত্তোলন বিম, বা একটি সুপরিকল্পিত ক্রেন লিফ্ট উত্তম পছন্দ হতে পারে।
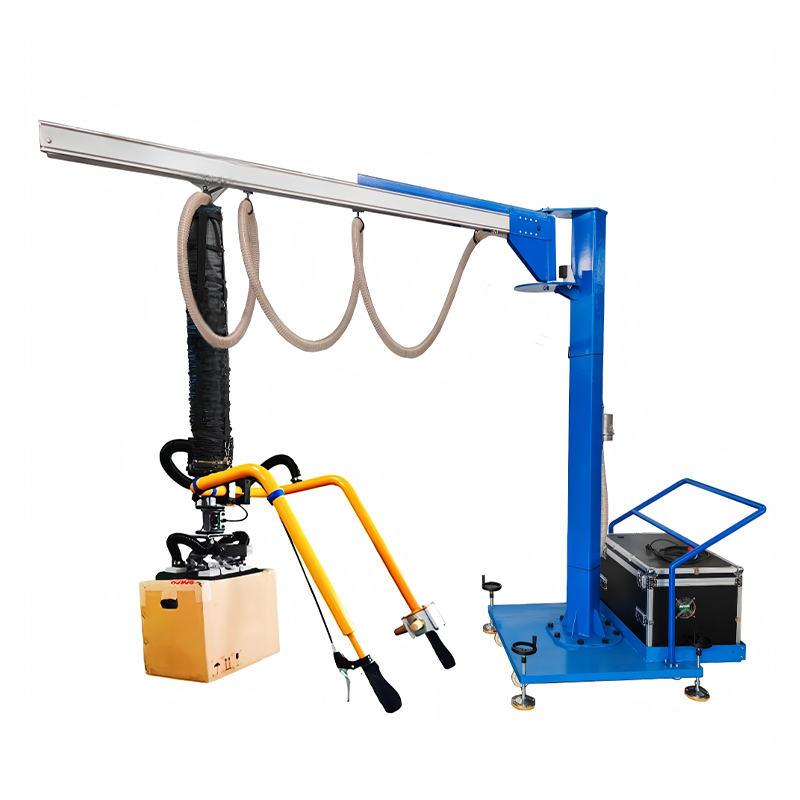
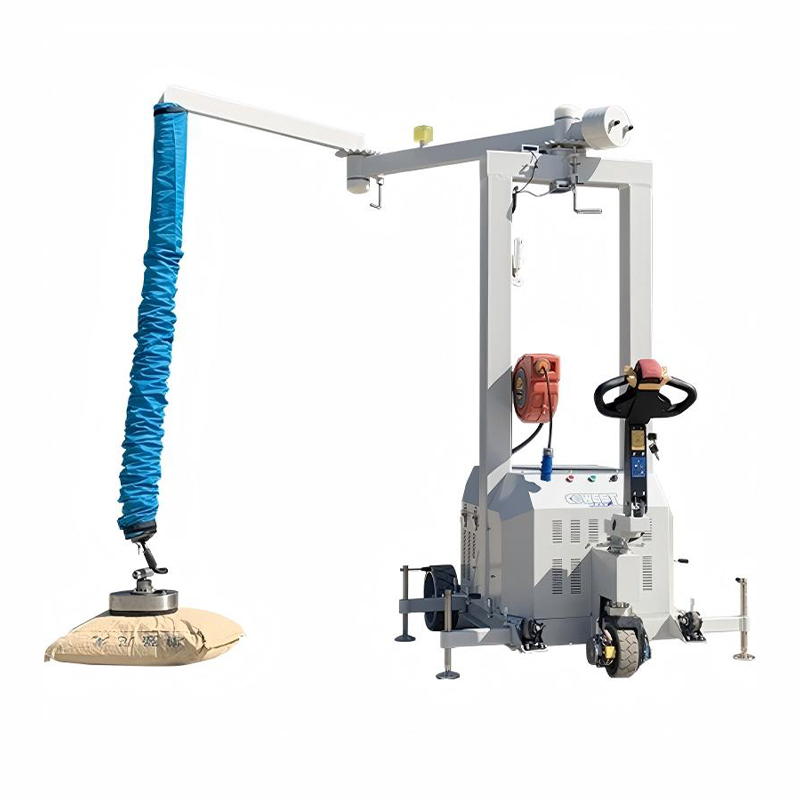
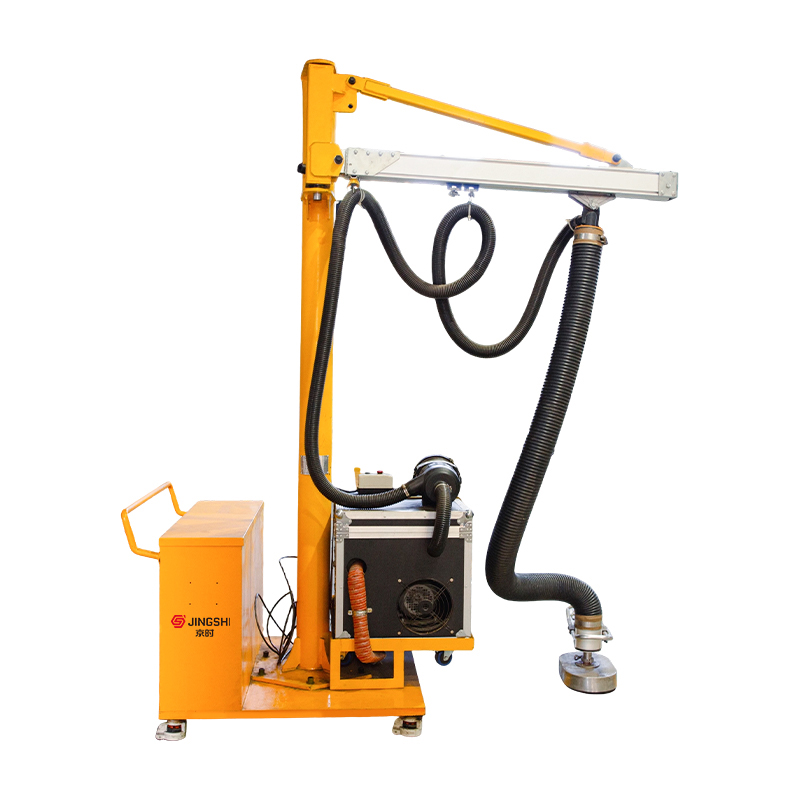
 পুনরাবৃত্ত হ্যান্ডলিং জন্য মোবাইল সাকশন কাপ ভ্যাকুয়াম লিফটিং মেশিন 360° ঘূর্ণায়মান বুম এবং মডুলার সাকশন হেড সহ চাকাযুক্ত ভ্যাকুয়াম লিফটার কার্টন, ব্যাগ, ড্রাম, শীট মেটাল এবং গ্লাস এক-ব্যক্তি স্থানান্তর সমর্থন করে। পণ্য দেখুন →
একটি মেশিন বা সমাবেশ স্টেশনে পুনরাবৃত্তিমূলক পরিচালনার জন্য, একটি মোবাইল ভ্যাকুয়াম লিফটার বা একটি জিব ক্রেন পৌঁছানো, মোচড়ানো এবং ম্যানুয়াল বহন কমাতে পারে। সরঞ্জামগুলি অপারেটরের স্বাভাবিক গতিবিধি অনুসরণ করা উচিত, অপারেটরকে সরঞ্জামের চারপাশে কাজ করতে বাধ্য করবেন না।
সমতলতা নিয়ন্ত্রণ হ্যান্ডলিং পরিকল্পনার অন্তর্গত
ইস্পাত কয়েল বা আলনা ছেড়ে যাওয়ার সময় পরিবর্তন করা বন্ধ করে না। রোলিং, কুলিং এবং পূর্ববর্তী প্রক্রিয়াকরণের অভ্যন্তরীণ চাপগুলি যখন একটি অংশ কাটা, খোঁচা বা লেজার-কাট করা হয় তখন মুক্তি পেতে পারে। একটি শীট যা প্যালেটে সমতল দেখায় তা কাটার পরে নম হতে পারে, যার ফলে প্রেসে অসঙ্গতিপূর্ণ ফাঁক হতে পারে, দুর্বল ফিট-আপ বা অতিরিক্ত পুনঃকর্ম। এই কারণেই সমতলকরণ প্রায়শই একটি মানের সমস্যা হিসাবে একটি হ্যান্ডলিং সমস্যা।
একটি নির্ভুল লেভেলার নিয়ন্ত্রিত রোলারগুলির মাধ্যমে উপাদানটিকে বাঁকিয়ে নম, মোচড় এবং প্রান্ত তরঙ্গ হ্রাস করে। এটি ডাউনস্ট্রিম ফিডিংকে আরও অনুমানযোগ্য করে তোলে এবং অপারেটরদের অংশ সোজা করতে বা প্রত্যাখ্যান করার সময় ব্যয় করে। নির্বাচন উপাদান গ্রেড, বেধ পরিসীমা, প্রস্থ, ফলন শক্তি, প্রয়োজনীয় সমতলতা, এবং প্রক্রিয়া সমর্থন করতে পারে লাইন গতির উপর ভিত্তি করে হওয়া উচিত। যদি সমতলতা সহনশীলতা সংজ্ঞায়িত করা না হয়, মেশিন তুলনা করার আগে এটি সংজ্ঞায়িত করুন; অন্যথায় প্রতিটি উদ্ধৃতি একটি ভিন্ন অনুমানের উপর ভিত্তি করে।
একটি শেয়ার্ড রেফারেন্স প্রয়োজন যে দলের জন্য, এই নির্দেশিকা শীট ধাতু সমতলতা সহনশীলতা উত্পাদন, গুণমান এবং সরঞ্জাম সরবরাহকারীদের মধ্যে কথোপকথনের জন্য একটি দরকারী সূচনা পয়েন্ট।
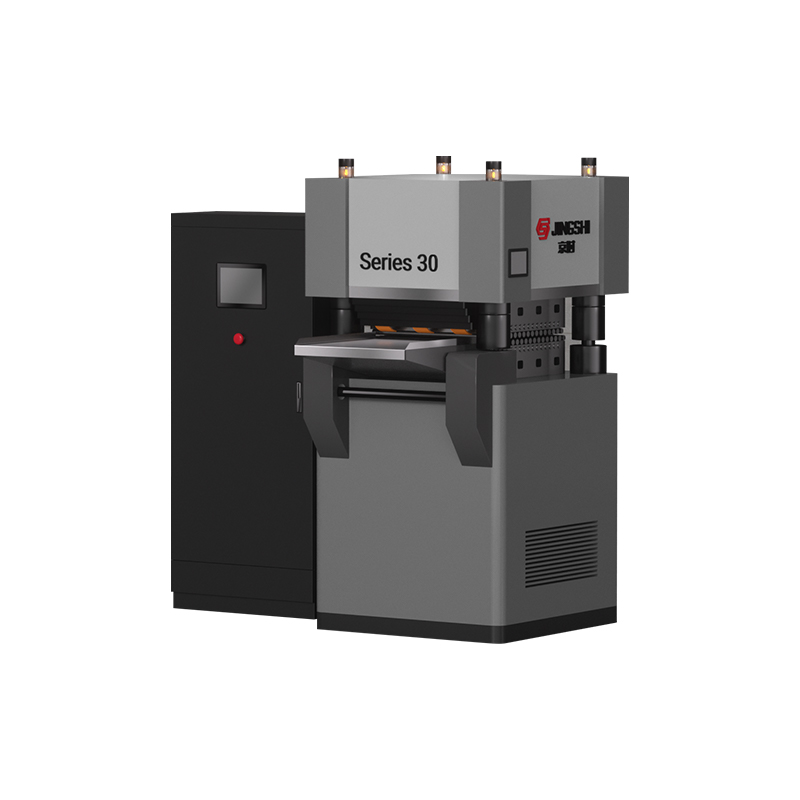
 মেটাল শীট জন্য চার-কলাম হাইড্রোলিক যথার্থ লেভেলিং মেশিন ±0.01–0.05 মিমি নির্ভুলতা, 23টি রোলার এবং HMI রেসিপি সহ 0.8–5.0 মিমি শীট পরিচালনা করে; লাইন লোডিং, ফিডিং এবং ডাউনস্ট্রিম প্রবাহের সাথে মানানসই মূল্যায়ন করুন। পণ্য দেখুন →
আমাদের অভিজ্ঞতায়, সবচেয়ে স্থিতিশীল ফলাফল আসে যখন লেভেলারকে পুরো প্রবাহের অংশ হিসাবে নির্দিষ্ট করা হয়: কীভাবে শীটটি লোড করা হয়, কীভাবে এটি খাওয়ানো হয়, কীভাবে এটি পরিমাপ করা হয় এবং কীভাবে এটি পরবর্তী স্টেশনে চলে যায়। একটি মেশিন যা বিচ্ছিন্ন পরীক্ষায় ভাল পারফর্ম করে কিন্তু লাইনের ছন্দের সাথে খাপ খায় না শীঘ্রই একটি বাধা হয়ে দাঁড়াবে।
কয়েল হ্যান্ডলিং: ডিকয়লার থেকে প্রথম কাটা পর্যন্ত চিন্তা করুন
একটি কয়েল শুধুমাত্র একটি ভারী প্যাকেজ নয়। এটি শক্তি সঞ্চয় করে, এবং সেই শক্তি অবশ্যই লোডিং, থ্রেডিং এবং পরিশোধের সময় নিয়ন্ত্রণ করতে হবে। ডিকয়লার, স্ট্রেইটনার, ফিডার, লুপ এবং কাটিং বা পাঞ্চিং স্টেশন একটি সিস্টেম গঠন করে। যদি একটি উপাদান ছোট আকারের বা খারাপভাবে সিঙ্ক্রোনাইজ করা হয়, লাইনটি পৃষ্ঠ চিহ্নিত করতে পারে, নিবন্ধন হারাতে পারে, অথবা অপারেটরদের ঝুঁকির মধ্যে ফেলতে পারে।
লাইন সিঙ্ক্রোনাইজেশন শিরোনাম গতির চেয়ে বেশি গুরুত্বপূর্ণ
একটি কয়েল লাইন যা প্রেস বা লেজারের চেয়ে দ্রুত চলে তা স্টপ-স্টার্ট ফিডিং এবং বেমানান অংশের গুণমান তৈরি করতে পারে। খুব ধীর একটি লাইন অপারেশনের মধ্যে অপ্রয়োজনীয় ম্যানুয়াল হ্যান্ডলিং বাধ্য করতে পারে। ব্যবহারিক লক্ষ্যটি মসৃণ, অবিচ্ছিন্ন প্রবাহ গতিতে যা নিম্নধারার প্রক্রিয়া গ্রহণ করতে পারে। তার মানে কয়েলের ওজন এবং OD, ম্যান্ড্রেল ক্ষমতা, স্ট্রেইটনার রোল ব্যাস, ফিডের সঠিকতা, লুপ নিয়ন্ত্রণ এবং রক্ষণাবেক্ষণ অ্যাক্সেসের জন্য প্রয়োজনীয় স্থান পরীক্ষা করা।
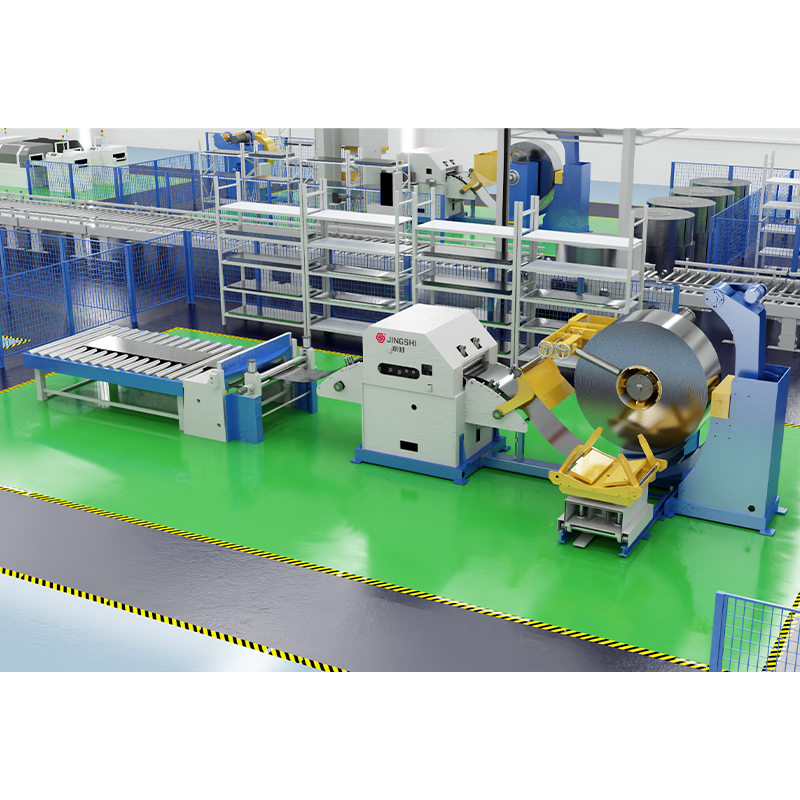 উচ্চ নির্ভুলতা ডিকোইলার স্ট্রেইটনার ফিডার এবং কাট-টু-দৈর্ঘ্য লাইন অ্যালুমিনিয়াম এবং স্টেইনলেস কয়েলের জন্য আনকোয়েলিং, লেভেলিং, সার্ভো ফিডিং এবং শিয়ারিংকে একীভূত করে; কুণ্ডলী ওজন, ফিড নির্ভুলতা, লুপ নিয়ন্ত্রণ, এবং প্রেস লাইন ছন্দ পরীক্ষা করুন। পণ্য দেখুন →
স্বয়ংচালিত এবং নির্ভুল স্ট্যাম্পিং কাজের জন্য, কয়েল হ্যান্ডলিংকে প্রায়শই আঁটসাঁট সহনশীলতা এবং উচ্চ পুনরাবৃত্তিযোগ্যতা সমর্থন করতে হয়। অ্যাপ্লিকেশন চাহিদা একটি সাধারণ ফ্যাব্রিকেশন দোকান থেকে বেশ ভিন্ন হতে পারে, তাই এটি পর্যালোচনা করতে সাহায্য করে স্বয়ংচালিত এবং মোটরসাইকেল অংশ আবেদন প্রয়োজনীয়তা তাড়াতাড়ি, লাইন লেআউট সংশোধন করার আগে।
লাইনের চারপাশে সরঞ্জাম উত্তোলন
কোনও একক উত্তোলন ডিভাইস প্রতিটি ইস্পাত হ্যান্ডলিং কাজকে কভার করে না। ওভারহেড ক্রেন দীর্ঘ ভ্রমণ এবং ভারী বোঝার জন্য দক্ষ। জিব ক্রেন একটি ওয়ার্ক সেলে দ্রুত কভারেজ প্রদান করে। ফোল্ডিং-আর্ম ক্রেন এমন জায়গায় পৌঁছাতে পারে যেখানে একটি স্ট্যান্ডার্ড জিব বিশ্রী। পাওয়ার-সহায়তা ম্যানিপুলেটরগুলি সম্পূর্ণ ওজন না নিয়ে একটি অপারেটরকে একটি অংশের অবস্থানে সহায়তা করে। ভ্যাকুয়াম লিফটাররা শীট, প্লেট এবং অন্যান্য অ-ছিদ্রযুক্ত পৃষ্ঠগুলি হ্যান্ডেল করে যখন কাপের ব্যবস্থা লোডের সাথে মেলে।
নাগাল, মেঝে স্থান, এবং ফ্রিকোয়েন্সি দ্বারা চয়ন করুন
- একটি ফ্রিস্ট্যান্ডিং জিব বা ফোল্ডিং-আর্ম ক্রেন ব্যবহার করুন যখন কাজের এলাকায় স্থায়ী ওভারহেড ক্রেন পাথ দখল না করে স্থানীয় কভারেজের প্রয়োজন হয়।
- একটি প্রাচীর-মাউন্ট করা জিব ব্যবহার করুন যেখানে মেঝে স্থান আঁটসাঁট এবং বিল্ডিং কাঠামো দ্বারা পৌঁছানো যায়।
- পুনরাবৃত্তিমূলক অবস্থান, বাঁক, বা সমাবেশের জন্য একটি ম্যানিপুলেটর ব্যবহার করুন যেখানে অপারেটরকে অবশ্যই হাত দিয়ে অংশটি পরিচালনা করতে হবে।
- একটি ভ্যাকুয়াম লিফটার ব্যবহার করুন যখন পৃষ্ঠটি উপযুক্ত হয় এবং অগ্রাধিকার হল শীটের শীর্ষটি পরিষ্কার রাখা এবং চিহ্নিত করা এড়ানো।
লেআউট নির্বাচনের অংশ। একটি লিফটার যা একটি করিডোর ব্লক করে, অপারেটরদের পিছন দিকে হাঁটতে বাধ্য করে, বা স্টোরেজ র্যাকে পৌঁছাতে পারে না সেগুলি উত্পাদন চাপে বাইপাস হবে। পিক-আপ এবং সেট-ডাউন জোনগুলি চিহ্নিত করুন, ভ্রমণের পথ পরিষ্কার রাখুন এবং নিশ্চিত করুন যে কন্ট্রোল হ্যান্ডেলটি স্বাভাবিক অবস্থান থেকে অ্যাক্সেসযোগ্য।
দৈনন্দিন অভ্যাস যা মানুষ এবং উপাদান রক্ষা করে
শুধুমাত্র সরঞ্জাম ইস্পাত হ্যান্ডলিং নিরাপদ করে না। সরঞ্জাম কাছাকাছি রুটিন না. একটি সংক্ষিপ্ত প্রি-শিফ্ট চেক এবং একটি পরিষ্কার লিফ্ট প্ল্যান অনেক সমস্যা প্রতিরোধ করে যা আঘাত বা ক্ষতিগ্রস্থ উপাদানের দিকে পরিচালিত করে।
- প্রথম লিফটের আগে স্লিং, হুক, চেইন, সাকশন কাপ, পায়ের পাতার মোজাবিশেষ এবং নিয়ন্ত্রণ দুল পরিদর্শন করুন।
- লোড ওজন এবং ভারসাম্য নিশ্চিত করুন, বিশেষ করে যখন একটি প্লেট বা কুণ্ডলী কাটা বা পুনরায় বান্ডিল করা হয়।
- ভ্যাকুয়াম গ্রিপ পরীক্ষা করুন এবং লোড সরানোর আগে ভ্যাকুয়াম গেজটি স্থির আছে কিনা তা পরীক্ষা করুন।
- হাত, পা এবং ঢিলেঢালা পোশাক চিমটি পয়েন্ট এবং ভ্রমণের পথ থেকে দূরে রাখুন।
- প্রান্ত সুরক্ষা এবং সঠিক স্ট্যাকিং ব্যবহার করুন যাতে সঞ্চিত উপাদান স্থানান্তর বা পড়ে না যায়।
- এটির চারপাশে কাজ করার পরিবর্তে অস্বাভাবিক শব্দ, প্রবাহ, শিথিলতা বা পৃষ্ঠের ক্ষতি বন্ধ করুন এবং রিপোর্ট করুন।
প্রশিক্ষণে কী তুলবেন না সেইসাথে কীভাবে তুলতে হবে তা অন্তর্ভুক্ত করা উচিত। লোড অস্থির দেখায় বা সংযুক্তি উপযুক্ত না হলে অপারেটরদের একটি কাজ বিরতি দেওয়ার জন্য কর্তৃপক্ষের প্রয়োজন। সেই সংস্কৃতি যে কোনো একক সরঞ্জামের চেয়ে বেশি মূল্যবান।
একটি ইস্পাত হ্যান্ডলিং অংশীদার নির্বাচন
সেরা সরবরাহকারী কথোপকথন উপাদান এবং প্রক্রিয়া দিয়ে শুরু হয়, একটি ক্যাটালগ পৃষ্ঠা নয়। বেধের পরিসীমা, কয়েলের আকার, অংশের আকার, সমতলতার প্রয়োজনীয়তা, লাইনের গতি এবং উপলব্ধ মেঝে স্থান আনুন। জিজ্ঞাসা করুন কিভাবে উত্তোলন পদ্ধতি সমতলকরণ বা কয়েল লাইনের সাথে একত্রিত হবে, কীভাবে অপারেটরদের প্রশিক্ষণ দেওয়া হবে এবং কমিশন করার পরে কী খুচরা যন্ত্রাংশ এবং পরিষেবা সহায়তা পাওয়া যায়।
একটি ব্যবহারিক অংশীদার ইস্পাতটি যে পথটি নেয় তা দেখতে জিজ্ঞাসা করবে এবং যেখানে একটি সহজ পদ্ধতি যথেষ্ট হতে পারে তা নির্দেশ করবে। এই পদ্ধতিটিই আমরা পছন্দ করি: হ্যান্ডলিং সমস্যাটি যেখানে বাস্তবে ঘটে সেখানে সমাধান করুন, সেটি একটি লিফটিং অ্যাটাচমেন্ট, লেভেলার বা সমন্বিত কয়েল লাইন হোক না কেন। যখন লোড, মেশিন এবং মানুষ একসাথে বিবেচনা করা হয়, ইস্পাত হ্যান্ডলিং আন্দোলনের চেয়ে বেশি হয়ে যায়। এটি উৎপাদনের একটি নিয়ন্ত্রিত, পুনরাবৃত্তিযোগ্য অংশ হয়ে ওঠে।